















Et emne kan se perfekt ud i sliceren og stadig fejle, når printeren når til et fritstående overhæng. Denne 3D printstøtter guide hjælper dig med at vælge, placere og fjerne supports, så du får stabile emner med færre mærker og mindre efterbehandling. Målet er ikke at bruge flest mulige støtter, men kun de støtter der reelt sikrer et brugbart print.
Hvornår skal et 3D-print have støtter?
Støtter er midlertidige konstruktioner, som printeren bygger under dele af modellen, der ellers ville blive printet i luften. De er især relevante ved store overhæng, broer, skrå flader med lav hældning, udhængende detaljer og runde geometrier. Uden support kan det smeltede filament hænge, krølle op eller lægge sig ujævnt, før det når at køle af.
Den ofte nævnte 45-graders regel er et godt udgangspunkt for FDM-print, men ikke en fast grænse. En printer med effektiv partkøling, korrekt temperatur og et materiale med god stivhed kan ofte håndtere skarpere overhæng. Omvendt kan PETG, fleksibelt TPU eller en for varm PLA-profil kræve støtte tidligere. Test derfor altid på den konkrete printer, når emnet skal indgå i produktion eller leveres til en kunde.
Broer bør vurderes særskilt. En kort bro kan ofte printes uden support, fordi filamentet spændes fra den ene side til den anden. Lange broer, brede åbninger og broer med tung geometri ovenpå bliver derimod mere stabile med support eller en ændret orientering af modellen.
Start med modellens orientering
Den mest effektive support er ofte den, du undgår ved at vende emnet rigtigt. Før du justerer supportindstillinger, bør du placere modellen på byggepladen med fokus på både styrke, overfladekvalitet og printtid.
En synlig frontflade bør som regel vende opad eller lodret, ikke ned mod støtte. Kontaktfladen mellem support og model får næsten altid en mere ru struktur end en frit printet flade. Det gælder særligt på blanke emner, præcise pasflader, logoer og dekorative detaljer, hvor efterbehandling hurtigt bliver synlig.
Tænk også på lagretningen. Et beslag, en krog eller en mekanisk del kan være nem at printe fladt, men svagere i den retning, hvor belastningen trækker lagene fra hinanden. I sådanne tilfælde kan flere supports og en bedre lagorientering være et mere driftssikkert valg end den hurtigste printplacering.
Ved høje, smalle emner er stabilitet på byggepladen også afgørende. En orientering, der reducerer support, kan samtidig gøre emnet udsat for vibrationer eller dårlig vedhæftning. Her kan en brim, lavere hastighed eller en mere stabil placering være nødvendig.
3D printstøtter guide til de vigtigste indstillinger
De fleste slicere tilbyder enten standardstøtter, træstøtter eller organiske støtter. Standardstøtter er velegnede til flade, tekniske geometrier og store overhæng. Træ- og organiske støtter bruger ofte mindre materiale og kan være lettere at fjerne fra figurer, organiske former og modeller med mange små detaljer. De er dog ikke altid det bedste valg under store, plane flader, hvor en mere ensartet støtte kan give et pænere resultat.
Overhængsvinkel og placering
Overhængsvinklen bestemmer, hvornår sliceren skal oprette support. Start moderat frem for aggressivt. Hvis du vælger støtte ved for lille hældning, fylder supports hurtigt hele byggepladen og øger både materialeforbrug og arbejdstid. Hvis grænsen er for høj, risikerer du svage eller hængende flader.
Indstillingen for supportplacering er normalt enten "overalt" eller "kun fra byggepladen". Support kun fra byggepladen giver et renere print, fordi sliceren ikke bygger støtte oven på allerede printede flader. Det fungerer godt, når alle kritiske overhæng kan nås nedefra. Vælg support overalt, når modellen har indvendige udhæng, dybe åbninger eller geometri, der kræver støtte midt i emnet.
Densitet og mønster
Højere supportdensitet giver en stærkere understøttelse, men den koster materiale og kan være vanskeligere at fjerne. Til almindelige PLA-emner er en lav til mellem densitet ofte nok. Øg den gradvist ved tunge overhæng, store kontaktflader eller materialer, der hænger mere under print.
Mønstret påvirker både printtid og brudstyrke. Zigzag- og linjemønstre er typisk hurtige at fjerne og passer godt til almindelige emner. Gittermønstre kan være stærkere, men bliver ofte mere tidskrævende og kræver mere rengøring. Til prototyper og funktionelle dele er et enkelt, hurtigt mønster ofte den mest fornuftige løsning.
Support-interface giver pænere flader
Support-interface, også kaldet support roof eller kontaktlag, er de tætte lag mellem selve støtten og modellen. Det er en af de mest værdifulde indstillinger, hvis undersiden af et overhæng skal se ordentlig ud. Interface giver modellen et mere jævnt underlag, men øger printtiden og kan gøre supports mere fastsiddende.
Afstanden mellem support og model er lige så vigtig. For lille afstand kan få støtten til at svejse sig fast. For stor afstand giver et grimt, hængende underside-resultat. Afstanden skal passe til laghøjden og materialet. Ved en laghøjde på 0,20 mm starter mange med en lodret afstand på ét til to lag, men den rigtige værdi afhænger af printer, filament og køling.
Tilpas støtter til filamentet
PLA er normalt det letteste materiale at arbejde med, fordi det køler hurtigt og som regel slipper supports rimeligt pænt. PETG er mere sejt og har tendens til at binde sig til supportmaterialet. Her kan en lidt større Z-afstand, lavere interface-densitet eller nøje placerede manuelle støtter spare meget efterarbejde.
ABS og ASA kræver ofte ekstra opmærksomhed på kammerforhold og warping. Supports kan være nødvendige for overhæng, men et emne med store temperaturforskelle kan stadig slå sig løs fra byggepladen. Brug derfor en printprofil, der passer til materialet, og prioriter stabil vedhæftning før du finjusterer supportmønstret.
Hvis printeren har flere ekstrudere, kan vandopløseligt supportmateriale være relevant ved komplekse emner med lukkede hulrum, interne kanaler eller meget fine detaljer. Det giver markant bedre frihed i konstruktionen, men stiller krav til korrekt opbevaring, kompatible temperaturer og ekstra håndtering efter print. Til almindelige produktionsdele er samme-materiale-support ofte hurtigere og billigere.
Brug manuelle supports, når sliceren rammer forkert
Automatisk support er hurtig, men sliceren kender ikke altid din prioritering. Den kan placere støtte på en synlig flade, fylde et hulrum der burde være frit, eller overse en lille detalje, som bliver kritisk senere i printet. Support painting, support blockers og manuelle enforcers er derfor praktiske værktøjer, særligt ved gentagne produktionsemner.
Gennemgå altid lagvisningen før start. Se efter øer, altså printede områder der starter uden forbindelse til laget nedenunder. Kig også efter små supporttårne, der er så tynde, at de kan vælte, samt support inde i huller, hvor den ikke kan fjernes bagefter. Få minutters kontrol i sliceren kan spare et langt print og et kassabelt emne.
Ved serier bør du gemme en dokumenteret printprofil med filamenttype, dyse, laghøjde, temperatur, supportvinkel, interface og orientering. Det gør det lettere at opnå ensartede resultater, også når flere medarbejdere eller undervisningshold bruger samme maskine.
Fjern supports uden at skade emnet
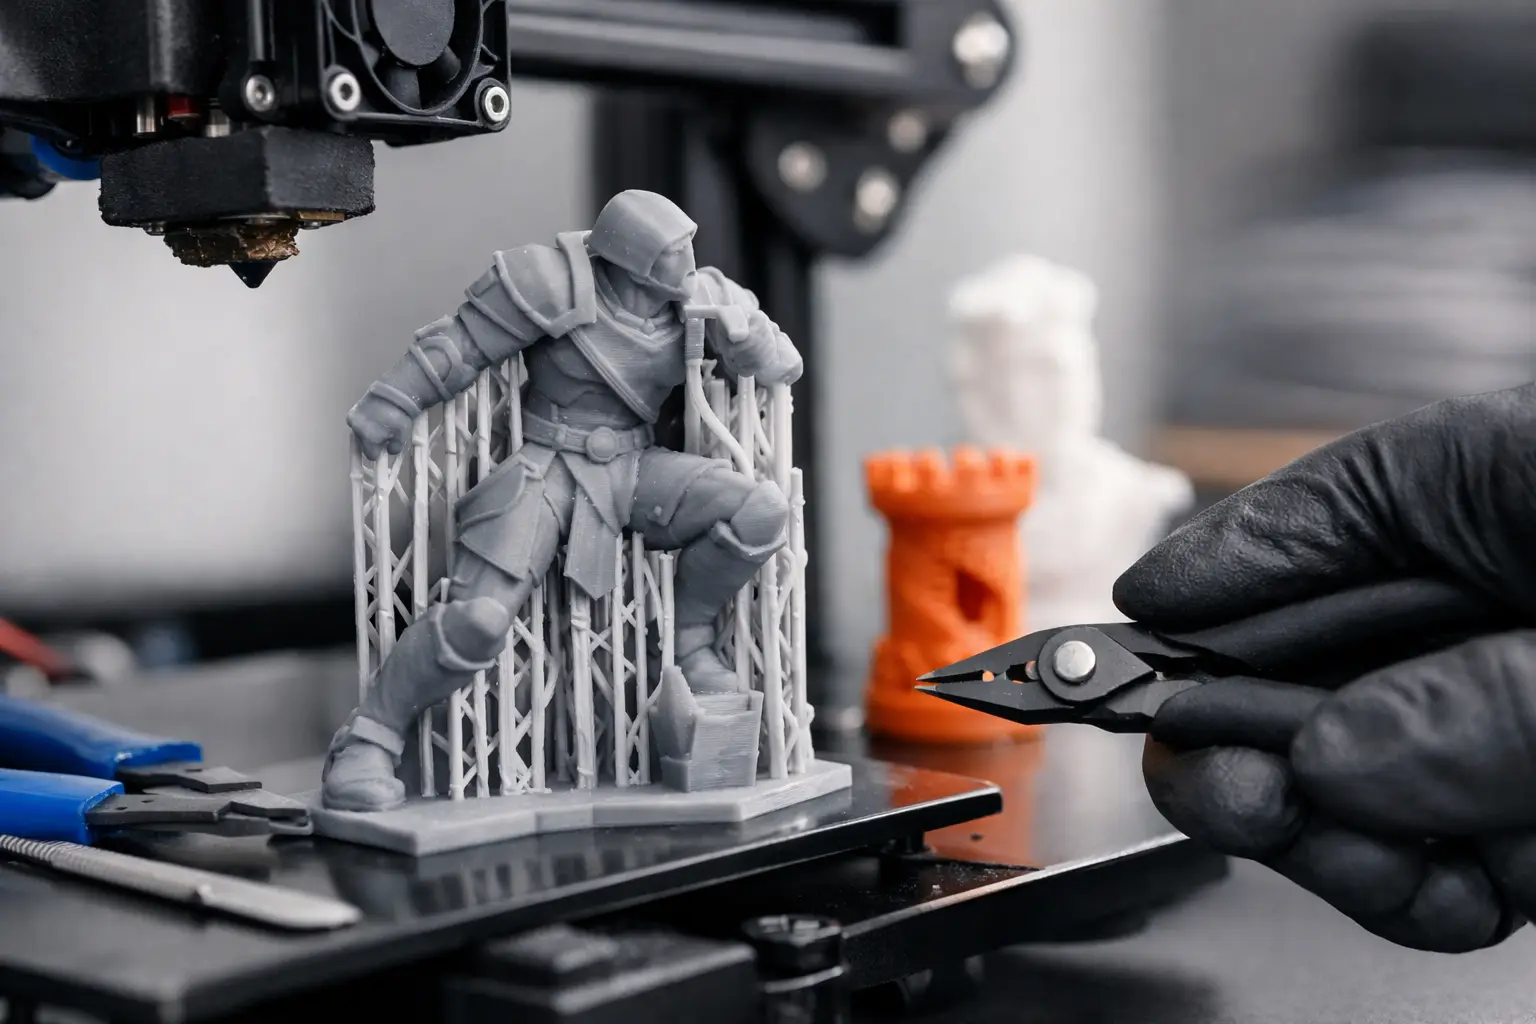
Lad emnet køle helt af, før du fjerner supports. Mange materialer slipper lettere, når de er kolde, og du mindsker risikoen for at bøje tynde vægge eller rive små detaljer af. Start med de store, let tilgængelige områder og arbejd dig ind mod kontaktfladerne.
En fladtang, spidstang, sidebidetang og en hobbykniv dækker de fleste opgaver. Brug aldrig unødigt tryk på fine geometrier. Ved PETG og tætte interface-lag er det ofte bedre at klippe støtten i mindre sektioner end at trække hele strukturen af på én gang.
Små mærker kan bearbejdes med skraber, fil eller sandpapir. Vælg en forsigtig efterbehandling på emner med præcise mål. Slibning ændrer tolerancer, og en supportflade i et klikbeslag eller et monteringshul kan kræve en justering i CAD-modellen frem for mere håndarbejde efter print.
Når du vælger filament, dyse, værktøj og reservedele til den daglige 3D-produktion, er det praktisk at samle kompatible forbrugsvarer samme sted. Skilteproduktion.dk har udstyr og materialer til både værksted, makerspace og serieproduktion, så printprofil og materialevalg kan holdes ensartet.
Et godt supportresultat kommer sjældent fra én enkelt indstilling. Vend modellen rigtigt, brug kun støtte hvor den gør en forskel, og gem den profil, der virker. Det giver hurtigere produktion, mindre materialespild og emner, der kræver langt mindre tid på arbejdsbordet efter print.
Gå tilbage