















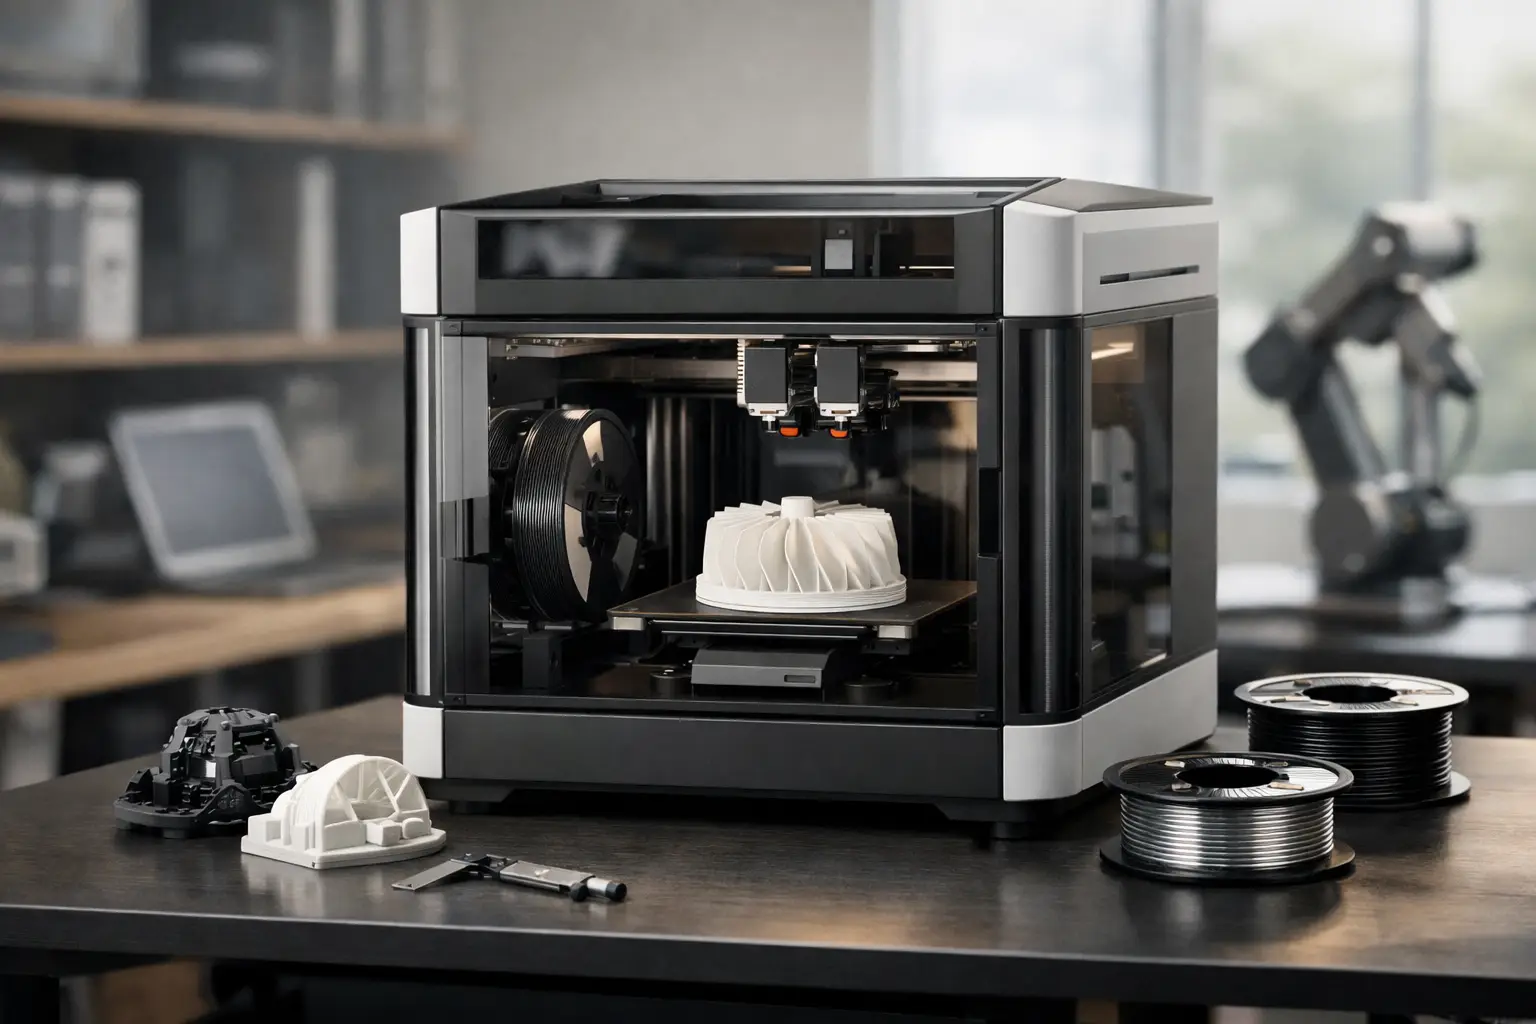
Bambu Lab X2D er relevant for værksteder, makerspaces og virksomheder, der vil flytte 3D-print fra enkeltstående prototyper til en mere stabil del af den daglige produktion. Når emner skal fremstilles gentagne gange, i flere materialer eller med få manuelle indgreb, er det ikke kun printhastighed, der afgør købet. Byggevolumen, materialehåndtering, tilgængelighed og den efterfølgende arbejdsgang har mindst lige så stor betydning.
For skilteteknikere, printshops og kreative produktionsmiljøer kan en større og mere automatiseret 3D-printer åbne for egne jigge, holdere, displays, prototypedele, emballageværktøj og kundetilpassede komponenter. Men maskinen skal passe til de emner, materialer og bemandingsressourcer, der findes i værkstedet. Derfor bør en X2D vurderes som en produktionsløsning og ikke kun som en printer med mange funktioner.
Hvad Bambu Lab X2D skal løse i produktionen
Det første spørgsmål er enkelt: Hvilke emner skal printeren levere uge efter uge? Til visuelle prototyper, små skiltekomponenter og lette montageemner kan standardmaterialer være nok. Til værktøjer, fixturer og funktionelle dele kræves der ofte højere varmebestandighed, stivhed eller slagstyrke. Det ændrer kravene til både filament, tør opbevaring og printprofil.
En Bambu Lab X2D giver især mening, når der er behov for at samle flere processer i én platform. Det kan være flerfarvede modeller, emner med opløseligt eller aftageligt støttemateriale eller produktion, hvor flere dele skal køre uden konstant operatørtilsyn. I et travlt værksted er tidsbesparelsen ofte ikke, at selve printet tager få minutter mindre. Den ligger i færre materialeskift, mindre klargøring og færre afbrudte jobs.
Store emner er et andet købskriterium. Hvis man i dag deler kabinetter, skilteholdere eller montageværktøj op i flere stykker og efterfølgende limer eller samler dem, kan et større byggeareal reducere både efterbehandling og fejlkilder. Omvendt er stor byggevolumen ikke automatisk en fordel, hvis de fleste opgaver er små. En stor printflade giver mest værdi, når kapaciteten faktisk udnyttes med enten store dele eller mange mindre dele pr. kørsel.
Materialer bestemmer mere end printerens topfart
Filamentvalget bør planlægges, før printeren sættes i drift. PLA er velegnet til demonstrationsmodeller, indendørs skiltekomponenter og hurtige designafprøvninger. PETG er ofte et oplagt næste trin, når emnet skal have bedre kemisk modstand, større sejhed og tåle almindelig brug. Til mekaniske dele kan ABS, ASA, nylon eller fiberforstærkede materialer være aktuelle, afhængigt af printerens godkendte materialer og anvendelsen.
Her opstår en praktisk forskel mellem hobbyprint og produktion. Et materiale kan godt give et pænt resultat i en enkelt test, men stadig være upraktisk i drift. Hygroskopiske filamenter som nylon kræver kontrolleret opbevaring og tørring for at levere ensartede print. Fiberforstærkede materialer kan stille særlige krav til dyser og sliddelene. Materialer til udendørs anvendelse skal vurderes på UV-bestandighed og temperaturpåvirkning, ikke kun på deres farve og finish.
Ved flerfarvet print bør man også regne på materialespild og cyklustid. Farveskift kan være effektivt til logoer, mærkning og visuelle modeller, men det er ikke altid den billigste løsning til serier. På nogle opgaver vil et enkeltfarvet print efterfulgt af folie, UV-print eller anden mærkning give en bedre samlet økonomi. Den rigtige proces afhænger af antal, design og krav til overfladen.
Brug støttefunktioner strategisk
Støttemateriale er værdifuldt, når det gør komplekse geometrier mulige eller forbedrer overfladen på kritiske flader. Det bør ikke bruges som en genvej til et dårligt designet emne. Ved at orientere modellen rigtigt, tilføje affasninger og dele konstruktionen intelligent kan man ofte reducere både printtid, materialeforbrug og efterbehandling.
For værkstedsdele er det samtidig relevant at placere lagretningen korrekt. En del kan se stærk ud, men være svag i belastningsretningen mellem lagene. Montageører, clips og bærende beslag bør derfor testes i den faktiske anvendelse, før de sættes i fast produktion.
Klargøring før installation af Bambu Lab X2D
En produktionsprinter kræver mere end et ledigt bord. Der skal være fri adgang til materialer, afkøling, vedligeholdelse og udtagning af færdige emner. Placér maskinen på et stabilt underlag og med plads omkring den, så døre, paneler og serviceområder kan bruges uden at flytte andet udstyr.
Arbejdsområdet bør også indrettes til hele processen. Filament skal opbevares tørt og sorteret. Færdige emner skal have en fast plads til afkøling, afmontering og kvalitetskontrol. Hvis der bruges tekniske materialer, kan der desuden være behov for ventilation og klare arbejdsgange omkring emissioner, afhængigt af materialetype og lokale forhold.
Før køb er det en fordel at afklare følgende fem punkter:
- Maksimal størrelse på de emner, der skal printes, inklusive støtte og eventuel kantafstand.
- De materialer, der skal bruges i de første seks måneder, og hvordan de opbevares tørt.
- Forventet antal printtimer pr. uge og behovet for reservekapacitet ved spidsbelastning.
- Hvem der håndterer fejlfinding, rengøring, kalibrering og udskiftning af sliddele.
- Hvilke reservedele og forbrugsvarer der bør ligge klar, så en driftsstop ikke forsinker en ordre.
Denne afklaring gør det lettere at vælge den rigtige maskinkonfiguration og bestille relevante materialer, dyser, byggeplader og vedligeholdelsesdele fra start. Det er ofte billigere at etablere en komplet løsning end at mangle en kritisk komponent midt i en produktion.
Driftssikkerhed kommer fra faste rutiner
Automatisering reducerer de manuelle trin, men fjerner ikke behovet for driftsrutiner. Første lag er stadig afgørende for et stabilt print. Byggepladen skal holdes ren, og den korrekte pladetype skal vælges til det aktuelle materiale. Små rester af fedt, lim eller tidligere print kan være nok til at skabe dårlig vedhæftning på et større job.
Det samme gælder løbende kontrol af dyser, filamentføring og bevægelige dele. En slidt eller delvist tilstoppet dyse viser sig ofte som ujævn overflade, manglende materiale eller ustabile dimensioner. I stedet for først at reagere, når et stort print fejler, bør værkstedet registrere printtimer og planlægge enkelt vedligehold efter faste intervaller.
Kvalitetskontrol bør være konkret. Mål de dimensioner, der har betydning for pasform, og gem den godkendte profil sammen med model og materiale. Ved gentagne produktioner giver det langt bedre sporbarhed end at starte fra en tilfældig standardprofil hver gang. Det er særligt relevant ved dele, der indgår i skiltesystemer, montage eller kundespecifikke konstruktioner.
Hvornår X2D er det rigtige valg
X2D passer bedst til brugere, der har mere end lejlighedsvise printbehov og ønsker højere kapacitet, avanceret materialehåndtering eller mulighed for komplekse emner i en samlet arbejdsgang. Den kan være et stærkt supplement til laserskæring, CNC og printproduktion, fordi 3D-print kan fremstille de former, som er upraktiske eller tidskrævende at bearbejde i plane materialer.
For en bruger, der primært printer små prøver få gange om måneden, kan en mindre maskine være en mere fornuftig investering. Det gælder også, hvis alle emner fremstilles i ét standardmateriale og uden særlige krav til volumen eller farveskift. Den bedste printer er den, der har en realistisk belægningsgrad og kan holdes i drift med de ressourcer, virksomheden har.
Når behovet er afklaret, bør maskinen sammensættes med filament, tør opbevaring, sliddele og efterbehandlingsværktøj til den faktiske produktion. Så bliver 3D-printeren ikke en enkeltstående investering, men et værktøj, der kan levere brugbare emner fra første arbejdsdag.
Gå tilbage