















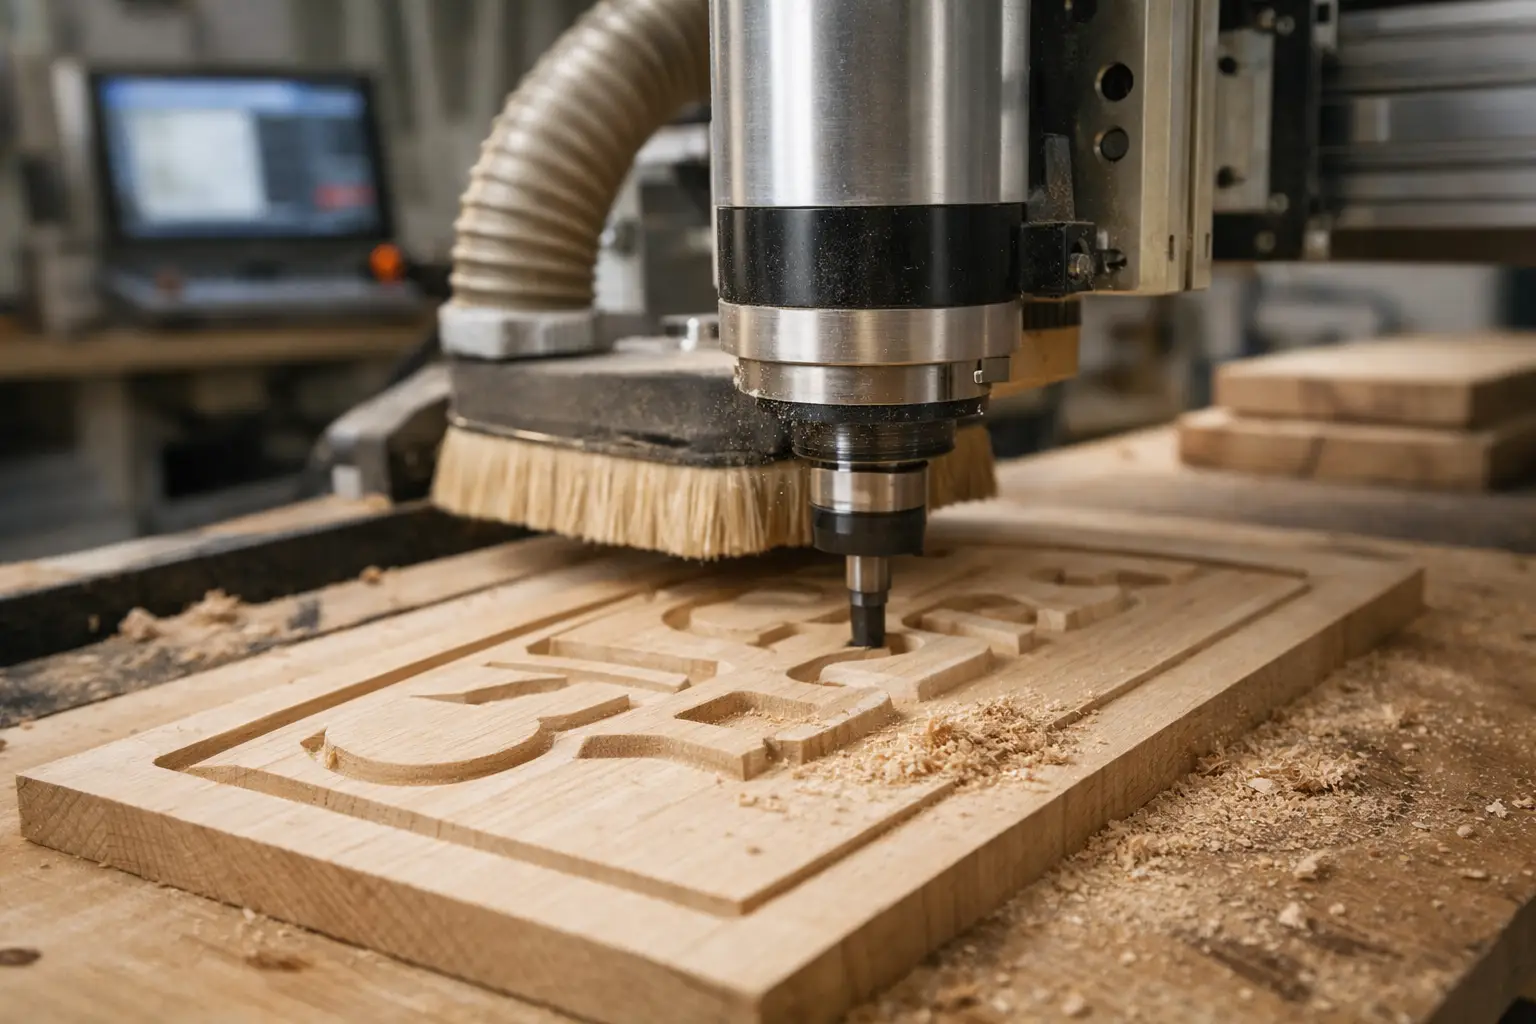
Et graveret eller fræset træskilt skal kunne mere end at se pænt ud på skærmen. Kanter, dybde, bogstaver og overflade skal holde samme kvalitet fra første til sidste emne. Derfor skal en cnc maskine til træskilte vælges ud fra den konkrete produktion - ikke kun ud fra maskinens pris eller et enkelt mål for arbejdsareal.
For skilteteknikere, snedkerier, printshops og makerspaces er CNC-fræsning relevant, når træskilte skal have udskårne bogstaver, logoer, relieffer, konturer eller præcise monteringshuller. Maskinen kan producere ensartede skilte i serier, men også håndtere enkeltstyksproduktion med personlige navne, husnumre og firmaskilte. Resultatet afhænger dog af samspillet mellem CNC-maskine, fræseværktøj, trætype, fastspænding og udsugning.
Vælg CNC maskine til træskilte efter emnerne
Det første spørgsmål er ikke, hvor stor en CNC-maskine du kan få plads til. Det er, hvilke skilte du faktisk skal producere. Et værksted, der primært laver små dørskilte og navneskilte, har andre behov end en producent af facadeelementer, butiksskilte og indretning i træ.
Arbejdsarealet skal dække det færdige emne med plads til fastspænding. Hvis et skilt måler 600 x 400 mm, er et arbejdsbord på præcis samme størrelse sjældent praktisk. Der skal være frihed til at placere skruer, vakuumhold eller spændeløsninger uden at begrænse fræsebanen. Producerer du mange formater, kan et større arbejdsareal give bedre fleksibilitet, men det kræver også mere gulvplads og ofte mere investering i pladematerialer og udsugning.
Z-aksens vandring har betydning, når skiltene bygges op i flere lag, eller når du bearbejder tykkere massivtræ, limtræ og MDF. Til almindelig gravering i finer eller plademateriale er behovet begrænset. Til dybe relieffer, 3D-udskæringer og kraftige træemner bør der være tilstrækkelig frigang under spindlen og plads til lange fræsere.
Maskinens konstruktion betyder også noget. En stiv portal og stabile føringer giver mindre vibration, renere kanter og mere ensartet graverdybde. Det er særligt synligt i små skrifttyper, tynde streger og detaljerede logoer. En let maskine kan være et godt valg til mindre opgaver og undervisning, mens kontinuerlig produktion stiller større krav til præcision, gentagelsesnøjagtighed og mekanisk stabilitet.
Spindel, omdrejninger og fræsere bestemmer finishen
På træskilte er overfladekvaliteten ofte det, kunden ser først. Flosser træets fibre langs bogstaverne, eller er bundfladen ujævn, hjælper et flot design ikke meget. Spindlen og det valgte værktøj skal derfor passe til både materiale og opgave.
En spindel med variable omdrejninger gør det lettere at tilpasse bearbejdningen. Høje omdrejninger kombineret med for lav fremføring kan skabe varme og brændemærker, især i MDF, krydsfiner og harpiksrige træsorter. Omvendt kan for aggressiv fremføring give flosser, vibrationer eller knække små fræsere. Den rigtige indstilling findes i balancen mellem fræserdiameter, antal skær, omdrejninger, fremføring og fræsedybde pr. passage.
Til tekst og konturer bruges ofte spiralfræsere i små diametre. En downcut-fræser kan reducere flossede fibre på oversiden, mens en upcut-fræser leder spåner bedre op af sporet. Ved gennemskæring af finerede plader kan en kompressionsfræser være relevant, fordi den begrænser flosning på både over- og underside, når materialetykkelsen og skæredybden passer til værktøjet.
V-fræsere er et oplagt valg til klassisk skiltgravering. De skærer med en vinkel og skaber bogstaver med skrånende sider, hvor bredden varierer med dybden. Det giver et markant og traditionelt udtryk i eksempelvis egetræ, ask, birkefinér og malede MDF-plader. Jo mindre vinkel, desto finere og dybere kan detaljerne fremstå, men små spidser er også mere følsomme over for forkert nulpunkt og ujævne emner.
Materialet ændrer både indstilling og forventning
Massivtræ giver et eksklusivt udtryk, men det er ikke homogent. Årer, knaster og forskellig fiberretning kan påvirke fræsesnittet. Egetræ er populært til holdbare og karakterfulde skilte, mens birk og bøg ofte giver en mere ensartet overflade. Fyr er let at bearbejde, men bløde områder og knaster kan gøre helt skarpe detaljer sværere.
MDF er stabilt og velegnet til malede indendørs skilte, relieffer og prototyper. Materialet har en jævn kerne, men producerer fint støv og kræver effektiv udsugning. Krydsfiner kan være et godt valg til dekorative skilte, men kvaliteten af de indre lag og limen varierer. Testfræsning er en god investering, før du sætter en større serie i gang.
Udendørs træskilte kræver mere end korrekt fræsning. Vælg et materiale, der passer til miljøet, og afslut med egnet overfladebehandling. Fræsede fordybninger skal være dybe nok til, at maling, lak eller olie ikke hurtigt udvisker kontrasten. Hvis skiltet skal males i flere farver, bør designet også tage højde for, hvor let det er at maskere, fylde og rengøre de fræsede områder.
Fastspænding og nulpunkt er produktionskritiske
Et træemne, der flytter sig få millimeter under bearbejdningen, kan ødelægge et færdigt skilt eller knække en fræser. Fastspænding er derfor ikke tilbehør, man vælger til sidst. Det er en del af produktionsopsætningen.
Skruer gennem affaldsområder er en enkel og sikker løsning, når konturen efterfølgende fræses fri. Spændeklemmer er fleksible, men de skal placeres uden for værktøjets bane. Vakuumbord kan gøre skift mellem plader hurtigere, især i serieproduktion, men kræver en plan overflade, tilstrækkeligt vakuum og ofte en offerplade. Dobbeltklæbende tape eller fræseholdende tape kan fungere til mindre emner, men bør altid testes ved dybe udskæringer og høj fremføring.
Nulpunktet skal være konsekvent. Mange vælger et hjørne på emnet som X- og Y-reference og emnets overflade som Z-reference. Det fungerer godt, når materialet er plant. Ved ujævnt massivtræ kan en planfræsning af overfladen først være nødvendig, hvis graverdybden skal være helt ensartet. Alternativt kan designet acceptere variationen som en del af det håndværksmæssige udtryk.
Software og filer skal passe til skiltarbejdet
En CNC-maskine producerer kun det, CAM-filen fortæller den. Til træskilte starter arbejdet ofte i vektorgrafik, hvor tekst, logoer og konturer opbygges som lukkede baner. Skrifttyper bør omdannes til kurver, før filen sendes videre, så bogstavformen ikke ændrer sig på en anden computer.
I CAM-softwaren vælges fræsebaner som gravering, lommefræsning, profilskæring og planfræsning. Her angives værktøjsdiameter, skæredybde, fremføring, omdrejninger og sikkerhedshøjde. Små detaljer kræver ofte en mindre fræser, men bearbejdningstiden stiger. Det kan være mere rentabelt at justere designet, gøre meget smalle mellemrum bredere eller vælge en skrifttype med tydeligere former end at bruge ekstremt små værktøjer i hver produktion.
Lav altid en simulering, før programmet køres. Den afslører typisk, om bogstaver får for smalle indvendige hjørner, om værktøjet kan nå alle områder, og om holdetapper ved gennemskæring er placeret rigtigt. En kort prøvekørsel i et reststykke kan spare både materiale og tid.
Udsugning beskytter både maskine og resultat
Træspåner og MDF-støv skal fjernes tæt ved fræseren. God udsugning giver bedre udsyn til arbejdet, mindre varme omkring værktøjet og færre spåner, der bliver fræset igen og ridser overfladen. Samtidig forlænger det levetiden på føringer, kuglespindler og øvrige bevægelige dele.
Til en CNC-arbejdsplads bør du vurdere både udsugerens kapacitet, slangedimension, støvskørt og filtrering. Fint MDF-støv stiller særligt høje krav. Rengøring af maskinbord, værktøjsholder og mekaniske dele bør indgå som en fast rutine, ikke kun når produktionen er afsluttet.
En indkøbsliste, der gør maskinen klar til brug
En CNC-maskine alene er sjældent en komplet løsning til træskilte. Planlæg anskaffelsen samlet, så produktionen kan starte uden unødige stop:
- Fræsere til gravering, konturskæring, V-fræsning og planfræsning i relevante diametre.
- Spændeløsninger, offerplader og måleudstyr til gentagelige opsætninger.
- Udsugning, støvskørt og passende slanger til den valgte maskine. - Se CNC støvsuger
- Materialer til test samt træ, MDF eller krydsfiner til de færdige skilte.
- Overfladeprodukter, maling og eventuelt maskeringsmateriale til den ønskede finish.
Det kan betale sig at have flere ens fræsere på lager, når et bestemt design kører ofte. Slidte værktøjer giver dårligere snit, mere varme og uforudsigelige resultater. En fast værktøjsstandard gør det også lettere at genbruge CAM-indstillinger fra tidligere produktioner.
Den rigtige CNC-opsætning til træskilte er den, der passer til dine formater, materialer og forventede seriestørrelser. Start med de skilte, du vil sælge eller producere mest af, og vælg maskine, værktøj og tilbehør ud fra dem. Så får du en løsning, der ikke blot kan fræse træ, men som kan levere skilte med en finish, der er klar til næste produktionsdag.
Gå tilbage