















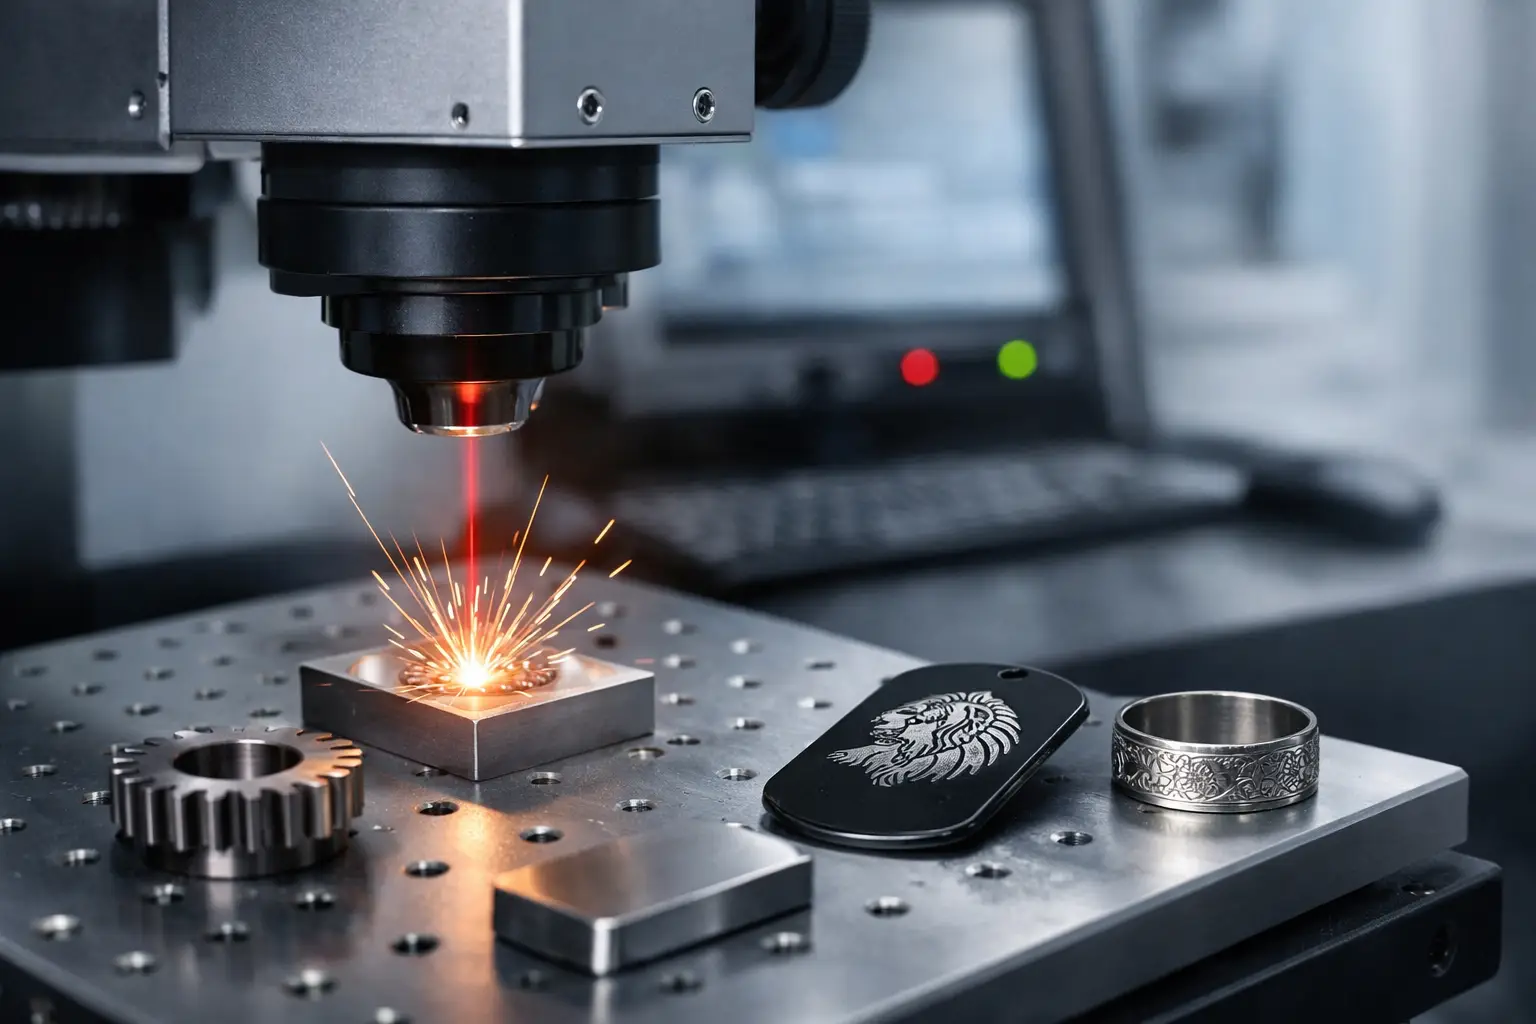
En fiber laser er ofte den rigtige maskintype, når mærkningen skal være skarp, permanent og hurtig på metalemner. Den bruges blandt andet til serienumre, QR-koder, logoer, typeplader, værktøj, smykker og komponenter til industri. For mange værksteder er den et effektivt supplement til CNC, UV-print og CO2-laser, fordi den arbejder direkte i materialets overflade uden folie, blæk eller efterbehandling.
Valget afhænger dog ikke kun af, om der skal graveres i metal. Materialetype, ønsket kontrast, emnets størrelse, antal emner pr. dag og krav til automatisering afgør, hvilken løsning der giver bedst mening i produktionen.
Hvad er en fiber laser?
En fiberlaser skaber laserlys i et optisk fiberkabel, typisk med en bølgelængde på 1064 nm. Denne bølgelængde absorberes meget effektivt af metaller og en række tekniske plasttyper. Resultatet er høj mærkehastighed og meget fine detaljer, særligt sammenlignet med løsninger, der primært er udviklet til træ, akryl og andre organiske materialer.
De fleste fiberlasere til mærkning er galvo-maskiner. Her bevæger spejle laserstrålen hurtigt hen over emnet, mens selve emnet ligger stille. Det giver korte cyklustider ved små og mellemstore arbejdsfelter. Skal der bearbejdes lange profiler, meget store plader eller mange emner i en produktionslinje, kan en anden maskinopbygning eller en automatiseret fødeløsning være mere relevant.
Fiberlaseren kan lave flere typer bearbejdning. Overflademærkning ændrer farve eller struktur uden væsentlig dybde. Dybdegravering fjerner materiale og bruges eksempelvis til mærkeplader, forme og holdbare produktmærker. Annealing på rustfrit stål skaber en mørk, glat markering med minimal overfladepåvirkning. Hvilken metode der er bedst, afhænger af både materialet og kravet til slidstyrke, læsbarhed og finish.
Fiber laser eller CO2-laser?
CO2-laseren og fiberlaseren løser forskellige opgaver. En CO2-laser er normalt et stærkt valg til akryl, træ, karton, læder, gummi og mange plastmaterialer. Den kan både skære og gravere i større format og er derfor populær i skilteproduktion, modelbyg, emballage og kreative værksteder.
En fiber laser er derimod specialisten til metal. Den mærker rustfrit stål, aluminium, messing, kobber, titanium og mange overfladebehandlede metaller hurtigt og præcist. Den kan også fungere godt på ABS, PA, PC og andre udvalgte plasttyper, men plast reagerer meget forskelligt. Test på det konkrete emne er nødvendigt, særligt når der arbejdes med farvede, fyldte eller genanvendte materialer.
Hvis opgaven er at skære tykke metalplader, er en fiberlaser til mærkning heller ikke den rette maskine. Det kræver en decideret fiberlaserskærer med væsentligt højere effekt, anden optik, gasforsyning og en konstruktion, der er dimensioneret til skæring. Mærkningslasere er bygget til præcision og hastighed på overflader, ikke til pladeproduktion.
Vælg effekt efter opgaven
Effekten angives typisk i watt, men watt alene fortæller ikke alt. Strålekvalitet, linse, pulsindstillinger og materialets overflade betyder meget for resultatet. Alligevel er effekten et godt udgangspunkt ved valg af maskine.
En 20W fiberlaser er relevant til mindre mærkningsopgaver, fine logoer, serienumre og smykker. Den kan være tilstrækkelig ved begrænset daglig produktion, men vil bruge længere tid på dyb gravering og større flader. En 30W eller 50W model er ofte et praktisk valg til værksteder, der skal mærke metal løbende og ønsker bedre kapacitet. Højere effekt reducerer typisk cyklustiden og gør dybere gravering mere realistisk, men kan samtidig stille større krav til indstilling, så tynde emner ikke får uønsket varmepåvirkning.
MOPA-fiberlasere er en særlig variant, hvor pulsbredde og frekvens kan styres mere fleksibelt. Det giver flere muligheder for sort mærkning på anodiseret aluminium, farvemærkning på rustfrit stål og bearbejdning af følsomme materialer. En MOPA-model er ikke automatisk nødvendig, men den kan være en fordel, når finish og proceskontrol er vigtigere end ren standardmærkning.
Arbejdsfelt, linse og emnehåndtering
Arbejdsfeltet bestemmes af F-theta-linsen. En mindre linse giver ofte en mindre spotstørrelse og dermed høj detaljegrad, mens en større linse øger det område, der kan mærkes i én arbejdsgang. Det er derfor vigtigt at tage udgangspunkt i emnernes reelle mål frem for kun at vælge det størst mulige arbejdsfelt.
Til små dele som komponenter, værktøj og smykker giver et kompakt arbejdsfelt god mening. Til mærkeplader, frontpaneler og større emner kan en større linse spare tid, fordi emnet ikke skal flyttes og justeres flere gange. Vær opmærksom på, at fokusafstanden ændrer sig med linsen. Emnets overflade skal placeres korrekt i fokus for at få en ensartet og skarp markering.
Rotationsudstyr er relevant til cylindriske emner som drikkeflasker, rør, ringe, aksler og værktøj med rund krop. Det lader emnet rotere synkront med graveringen, så tekst og grafik følger overfladen. Ved gentagne serier bør der også ses på fiksturer, afstandsstykker og skabeloner. En enkel holder kan reducere fejl, forbedre gentagelsesnøjagtigheden og gøre operatørens arbejde hurtigere.
Materialer og resultater i praksis
Rustfrit stål er et af de mest taknemmelige materialer til fiberlaser. Her kan der opnås tydelig gravering, mørk annealing eller dybere mærkning afhængigt af indstillingerne. Anodiseret aluminium giver typisk en skarp, lys markering, mens rå aluminium kan kræve flere tests for at finde den ønskede kontrast.
Messing og kobber reflekterer meget lys og leder varme effektivt. De kan stadig bearbejdes med fiberlaser, men resultatet påvirkes markant af effekt, fokus og hastighed. På belagte emner kan laseren fjerne overfladelaget og skabe et tydeligt motiv, men det er afgørende at vide, hvad belægningen består af. Ukendte belægninger og plasttyper bør ikke bearbejdes uden kendskab til de dampe, der kan dannes.
Ved mærkning af plast er det ikke nok at vælge ud fra materialets handelsnavn. To ABS-emner kan reagere forskelligt på grund af pigmenter, fyldstoffer og overfladestruktur. Lav altid en prøve med det samme materiale fra den aktuelle leverance, før en større serie sættes i gang.
Software og produktionsflow
En god laserproces starter med en ren fil. Vektorgrafik fra eksempelvis SVG, DXF, AI eller PDF er ofte bedst til logoer, konturer og tekst, mens bitmapfiler kan anvendes til billeder og rastergravering. Grafikken skal have korrekt størrelse, og variable data som serienumre, datoer og QR-koder bør sættes op, så operatøren ikke skal ændre indhold manuelt for hvert emne.
Til produktionsmærkning er det en fordel at gemme materialebiblioteker med gennemprøvede parametre. Notér effekt, hastighed, frekvens, linjeafstand, antal passager og fokusposition. Det gør det lettere at gentage et resultat, oplære flere medarbejdere og undgå, at en vellykket indstilling forsvinder, når næste ordre kommer ind.
Brug kamerafunktion eller rammemarkering, hvis maskinen understøtter det. Det gør placering af grafik hurtigere, især på emner med eksisterende huller, kanter eller tryk. Ved høj volumen er en fast fikstur ofte mere driftssikker end manuel opretning på hvert enkelt emne.
Sikkerhed og drift skal være en del af købet
Laserbearbejdning kræver mere end en maskine og en fil. En fiberlaser skal anvendes med korrekt afskærmning, passende beskyttelsesbriller til den aktuelle bølgelængde og effektiv udsugning. Laserlys ved 1064 nm er usynligt og kan give alvorlige øjenskader. Reflekterende metalemner øger risikoen, hvis arbejdsområdet ikke er lukket og kontrolleret.
Udsugningen skal dimensioneres efter maskine, materiale og den mængde arbejde, der udføres. Den skal fjerne røg og partikler fra arbejdszonen, men filtrering erstatter ikke et sikkert materialevalg. Undgå altid materialer, hvor sammensætning eller dampe er ukendte.
Planlæg også den løbende drift. Rengøring af linse og arbejdsområde, kontrol af fokusmekanisme, vedligehold af udsugning og adgang til reservedele er små punkter, der har stor betydning for oppetid. En billig maskine uden relevant tilbehør, service og materialekendskab bliver hurtigt dyrere, hvis produktionen står stille.
Sådan vælger du den rigtige løsning
Start med de emner, der faktisk skal mærkes de næste seks til tolv måneder. Mål dem, vurder materialerne og beslut, om resultatet skal være dekorativt, permanent, dybt eller maskinlæsbart. Herefter kan du vælge arbejdsfelt, effekt og eventuelt rotationsudstyr ud fra en konkret produktionsopgave frem for en løs specifikationsliste.
For skilteteknikere, værksteder og makerspaces giver en fiberlaser især værdi, når den indgår som en fast del af flowet sammen med materialer, fiksturer, udsugning og filforberedelse. Den bedste løsning er den, der giver ensartede mærker på de rigtige emner, kan betjenes sikkert og holder tempoet, når en enkelt prototype bliver til en tilbagevendende ordre.
Gå tilbage