















Et vinglas med et skævt motiv, en revnet kant eller en ujævn, grå gravering er sjældent et problem med selve filen. Det skyldes oftere forkert samspil mellem glastype, maskine, fokus og effekt. Denne Glasgravering guide gennemgår de valg, der har størst betydning, når du skal producere personlige glas, firmagaver, skilte, awards eller serier til butik og event.
Glas er et attraktivt graveringsmateriale, fordi overfladen får et permanent, mat udtryk uden brug af blæk eller folie. Til gengæld reagerer materialet følsomt på varme og spændinger. En god proces handler derfor ikke om at bruge mest mulig effekt, men om at skabe en kontrolleret overfladebearbejdning med ensartet resultat.
Vælg metode efter opgave og volumen
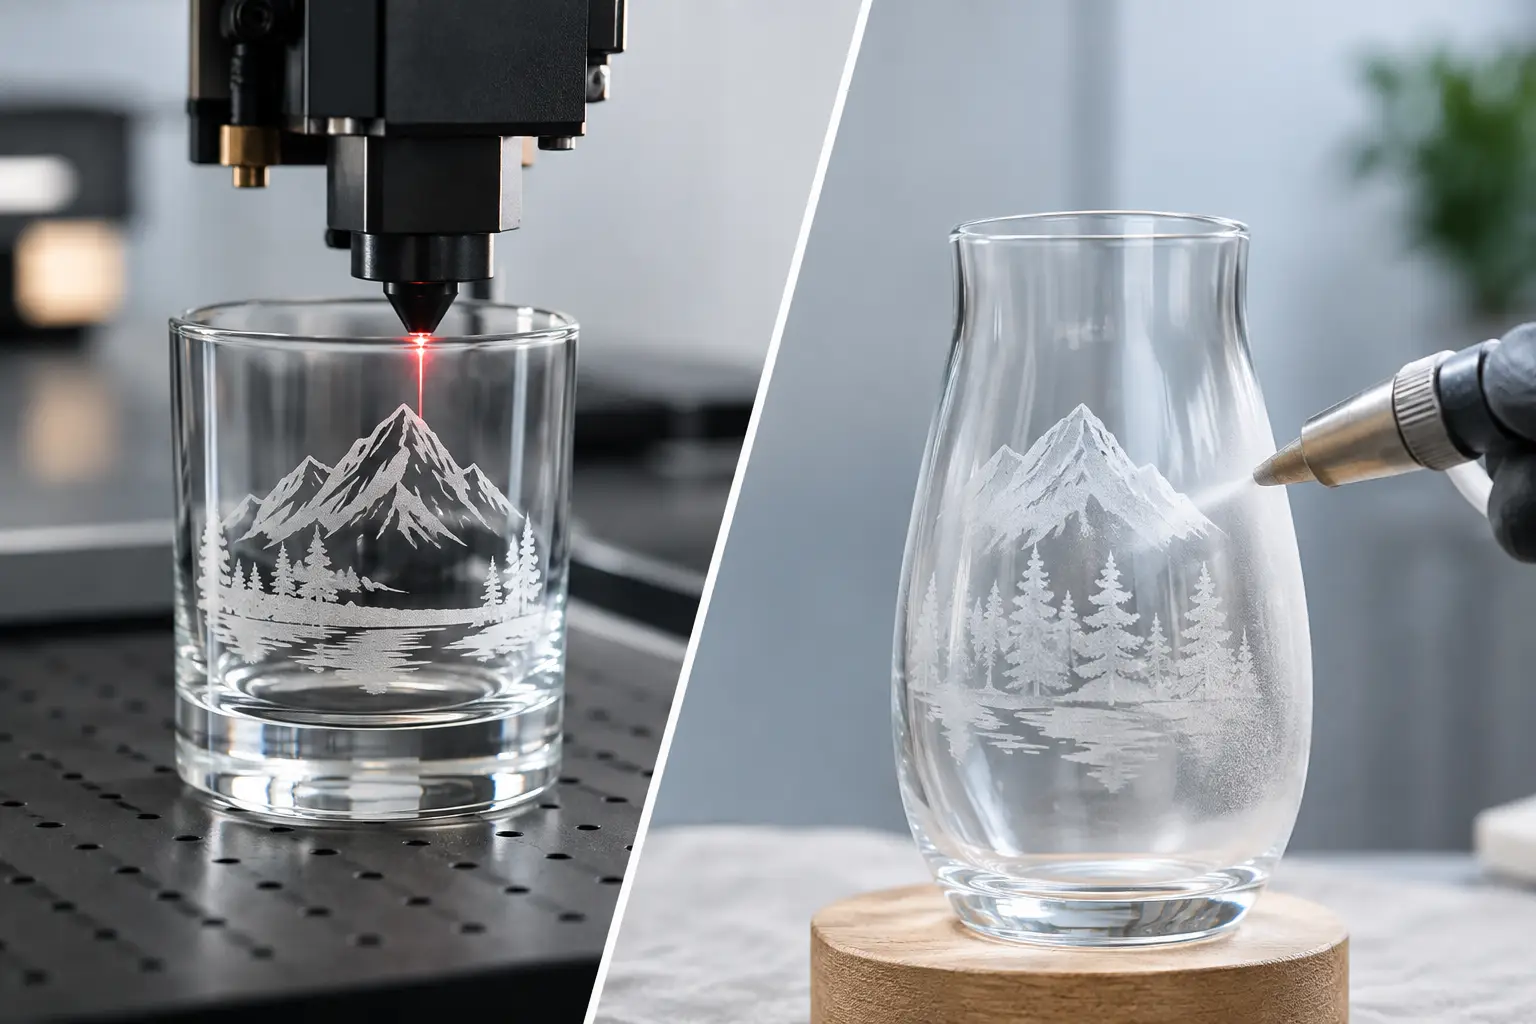
De to mest anvendte metoder er lasergravering og sandblæsning gennem stencil. Begge kan levere et professionelt resultat, men de passer til forskellige produktionsbehov.
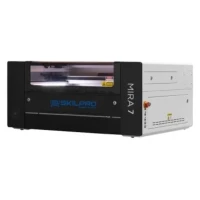
En CO2-laser er den direkte løsning, når du vil arbejde hurtigt med personlige navne, logoer, QR-koder, små serier eller motiver med mange detaljer. Laseren påvirker den øverste overflade og skaber en lys, frostet markering. Processen kræver ingen kemisk ætsning og er let at gentage, når parameterne først er testet på den aktuelle glastype.
Sandblæsning bruger derimod en udskåret stencil, typisk i sandblæsningsfolie, og et abrasivt blæsemiddel. Metoden giver ofte en dybere og mere ensartet matning, særligt på større flader. Den er relevant til skiltning, flasker, glasplader og produkter, hvor det taktile, dybe udtryk er vigtigere end den korte produktionstid pr. emne. Til gengæld skal du håndtere stencilproduktion, afdækning og blæseudstyr.
Mekanisk gravering med diamantspids eller roterende værktøj kan bruges til særlige opgaver, men er normalt langsommere og stiller højere krav til fastspænding. Metoden er bedst, når du ønsker en skåret linje frem for en frostet overflade.
Glasgravering guide: Kend materialet før start
Ikke alt glas opfører sig ens. Standard sodaglas, som bruges i mange drikkeglas og flasker, kan normalt lasergraveres med gode resultater. Variationer i glasblanding, tykkelse og form betyder dog, at to tilsyneladende ens produkter kan kræve forskellige indstillinger.
Krystalglas og glas med højt indhold af bly eller andre tilsætningsstoffer kræver ekstra omtanke. Materialet kan reagere mere uforudsigeligt på varme og få små afskalninger i graveringen. Brug altid prøveemner, før du sætter en ordreproduktion i gang.
Hærdet glas er den type, der skal vurderes mest kritisk. Det har indbyggede spændinger, og lokal varmepåvirkning kan i værste fald udløse revner eller få emnet til at splintre. Det gælder blandt andet mange glasplader, skærmbeskyttere og enkelte drikkeglas. Hvis hærdningen ikke er dokumenteret, bør du ikke antage, at glasset er egnet til laserbearbejdning.
Overfladebehandlinger spiller også ind. Malede, coatede eller pulverlakerede glasemner kan reagere helt anderledes end klart glas. Her kan laseren enten fjerne belægningen eller påvirke den underliggende overflade. Det kan være en fordel ved eksempelvis sorte, coatede glasprodukter, men resultatet skal afprøves, da coatingens vedhæftning og sammensætning varierer.
CO2-laser: Fokus, effekt og hastighed
Til klar glasgravering er en CO2-laser normalt det mest oplagte maskinvalg. CO2-bølgelængden absorberes effektivt i glassets overflade, så materialet opvarmes lokalt og får den matte struktur, der kendetegner lasergraveret glas. En diodelaser er som udgangspunkt ikke det bedste valg til ubehandlet, klart glas, fordi den synlige laserstråle ikke absorberes tilstrækkeligt af overfladen. Den kan dog anvendes til visse coatede emner eller sammen med særlige markeringsløsninger.
Start med lav til moderat effekt, relativt høj hastighed og én passage. Målet er en fin, hvid markering uden grove brud i overfladen. For meget effekt eller for lav hastighed giver ofte et groft, flosset resultat med tydelige mikroafskalninger. For lidt energi giver omvendt en svag og ujævn gravering, som næsten forsvinder afhængigt af lyset bag glasset.
Fokuspunktet er afgørende. På flade emner bør du holde en ensartet afstand mellem laserhoved og overflade. På runde drikkeglas, flasker og termokrus kræver opgaven et rotationsmodul, så emnet drejer stabilt under graveringen. Sørg for, at emnet er centreret og ikke vandrer sideværts under drift. Selv få millimeters forskydning kan gøre tekst uens eller forvrænge et logo.
Det kan være relevant at defokusere en anelse ved visse glasemner for at sprede energien og reducere risikoen for skarpe afslag. Det afhænger af laserens optik, motivets detaljeniveau og den ønskede matning. Test derfor både korrekt fokus og en lille, kontrolleret defokusering på samme emne.
Brug testfelter i stedet for gætteri
Et testgrid med forskellige kombinationer af hastighed og effekt sparer materiale i den efterfølgende produktion. Gravér små felter, vurder dem i samme lysforhold som slutproduktet og notér indstillingerne sammen med maskine, linse, glasleverandør og emnetype.
Vurder ikke kun, om motivet er synligt. Se også efter ru kanter, små stjerner i overfladen, manglende fylde i rasterflader og forskel mellem start og slutning på et rundt emne. Den bedste indstilling er ikke nødvendigvis den hvideste gravering, men den der giver et roligt, ensartet udtryk uden svækkelse af glasset.
Filopsætning til tekst, logoer og fotografier
Glas fremhæver kontraster, men meget fine detaljer kan blive svære at læse, fordi graveringen altid får en let spredning i overfladen. Vælg derfor lidt kraftigere skrifter end ved gravering i akryl eller anodiseret aluminium. Meget tynde serif-skrifter, små negative felter og tætte linjer risikerer at lukke til.
Vektorgrafik er det sikre valg til logoer, navne og stregmotiver. Kontrollér, at alle skrifter er konverteret til kurver, og at små elementer ikke ligger dobbelt. Til fotogravering skal billedet have tydelig kontrast og begrænsede mellemtoner. En enkel rasterbehandling kan give et pænt resultat, men glas gengiver sjældent fotografiske detaljer lige så præcist som eksempelvis træ eller skifer.
Ved fyldte motiver bør du tage stilling til rasterafstand og graveringsretning. For tæt raster kan tilføre unødig varme på store flader, mens for åben raster giver et prikket og svagt udtryk. Ved større logoer er sandblæsning ofte værd at overveje, hvis kunden forventer en helt homogen, dyb mat overflade.
Maskering, rengøring og håndtering
Et rent emne er en forudsætning. Fingeraftryk, støv og etiketrester kan påvirke resultatet og gøre graveringen ujævn. Rengør glasset med et egnet, fnugfrit materiale, og håndtér det helst med handsker efter rengøring.
Mange anvender en tynd, fugtig papirmaske på glassets overflade ved lasergravering. Den kan absorbere en del af varmen og reducere afskalning på bestemte glastyper. Metoden er ikke en universalløsning og kan ændre både kontrast og skarphed, så den skal indgå i din testproces frem for at blive brugt automatisk.
Undgå at bruge aggressiv trykluft direkte på et varmt glasemne. Pludselig temperaturforskel kan øge risikoen for spændinger. Vent i stedet et kort øjeblik, lad emnet køle roligt og fjern derefter eventuelle rester af støv eller maskering. En udsugning, der er korrekt dimensioneret til laserens arbejdsområde, er nødvendig for både drift, optik og arbejdsmiljø.
Sandblæsning, når overfladen skal være dybere
Sandblæsning starter med en stencil, der er skåret med plotter og påført uden luftbobler eller løse kanter. Stencilens tykkelse og klæbestyrke skal passe til både motivets detaljer og den ønskede blæsedybde. Små bogstaver kræver en stencil, der kan holde skarpe kanter, mens store flader skal kunne modstå længere blæsning uden at løfte sig.
Blæs med jævn afstand og bevægelse. Holder du dysen stille for længe, bliver resultatet ujævnt og risikoen for gennemblæsning eller kantløft stiger. Afdæk hele emnet grundigt, ikke kun området tæt på motivet. Det abrasive middel finder hurtigt vej til ubeskyttede flader og giver en permanent matning, som ikke kan poleres væk.
Sandblæsning er mere tidskrævende pr. emne end en direkte laserproces, men giver en klar produktmæssig fordel, når dybde, stor flade eller et eksklusivt, satineret udtryk er en del af specifikationen.
Typiske fejl i produktionen
Hvis graveringen bliver grov og hvid med tydelige afslag, er energitætheden typisk for høj. Øg hastigheden, reducer effekten eller prøv en mindre defokusering. Hvis den er svag, kan du gradvist tilføre mere energi, men test altid én ændring ad gangen.
Ujævn gravering på cylindriske emner skyldes ofte forkert opsætning af rotationsmodulet. Kontrollér diameter, understøtning, spænding og om emnets overflade faktisk ligger vandret gennem hele rotationen. På koniske glas kræver samme motiv ofte særskilt opsætning, da diameteren ændrer sig hen over graveringsfeltet.
Revner opstår ikke altid under selve graveringen. Et emne kan være svækket af slag, hurtige temperaturskift eller eksisterende spændinger. Brug derfor ensartede emner fra samme leverance til serieproduktion, og lad aldrig en enkelt vellykket test på ét glas være hele grundlaget for en større ordre.
Når du har fastlagt materiale, maskine, fixture og parameteropsætning, bliver glasgravering en stabil produktionsopgave frem for en prøveproces. Gem dine indstillinger og testemner systematisk - det er den hurtigste vej til færre kassationer og ensartede glas, der er klar til levering.
Gå tilbage