















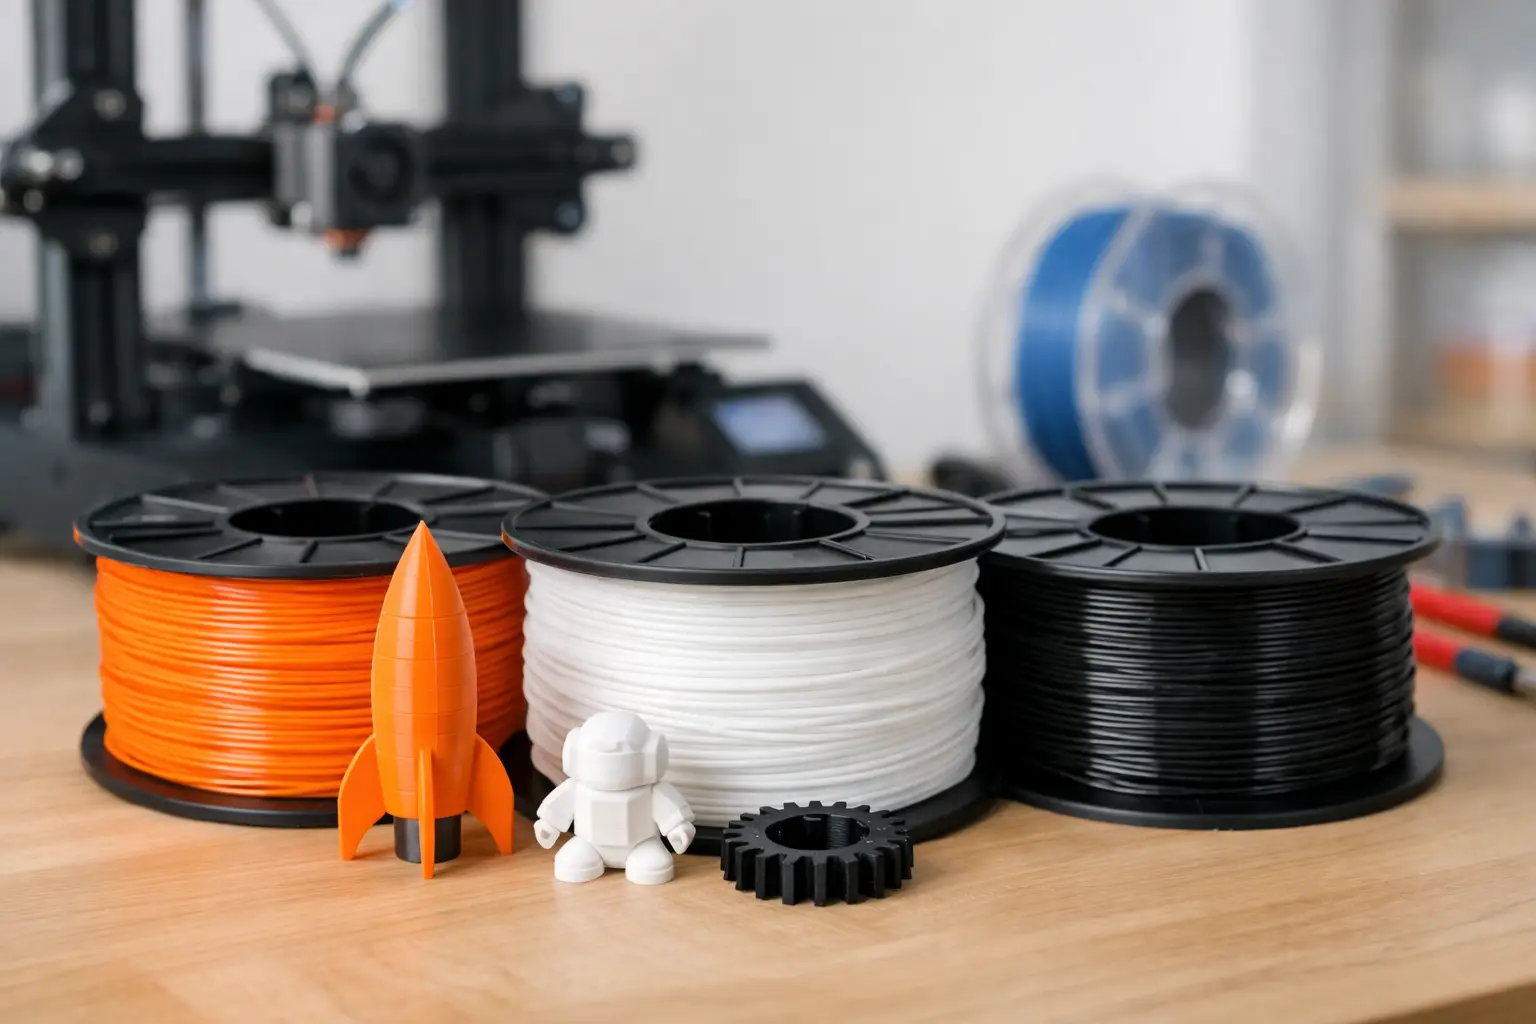
Det første mislykkede 3D-print skyldes ofte ikke printeren, men et filament der er valgt til en opgave, det ikke passer til. Når spørgsmålet er, hvilket filament er bedst til begyndere, er svaret i de fleste tilfælde PLA. Det er let at printe, kræver moderat varme og giver pæne emner uden, at du skal bruge lang tid på at justere din maskine.
PLA er dog ikke det rigtige valg til alt. Skal emnet stå i en varm bil, tåle gentagne stød eller bruges udendørs, kan et andet materiale være mere relevant. Den praktiske tilgang er derfor at starte med et filament, der giver stabile resultater, og først derefter vælge specialmaterialer ud fra den konkrete anvendelse.
Hvilket filament er bedst til begyndere? Start med PLA
PLA står for polylactic acid og er det mest anvendte filament til almindelig FDM- og FFF-print. Materialet er et sikkert udgangspunkt i værkstedet, i undervisningslokalet og hos den seriøse hobbybruger, fordi det har lav tendens til at slå sig under afkøling. Det betyder bedre vedhæftning til byggepladen og færre emner, der løfter sig i hjørnerne.
De fleste PLA-typer printes ved cirka 190-220 °C i dysen og med en byggeplade omkring 0-60 °C, afhængigt af printer og producent. Det er temperaturer, som langt de fleste moderne 3D-printere håndterer uden problemer. En lukket printerkabine er normalt ikke nødvendig, og der stilles færre krav til ventilation end ved flere tekniske filamenter.
PLA er velegnet til prototyper, modeller, figurer, skilteemner, holdere, jigge med let belastning og undervisningsprojekter. Overfladen bliver ofte flot allerede med standardindstillinger, og materialet findes i mange farver, herunder mat, silke, metallic og fluorescerende varianter. For en ny bruger er almindeligt PLA i en dæmpet eller ensfarvet farve ofte det mest fornuftige første køb. Det gør det lettere at vurdere lag, vægtykkelse og små fejl i printet.
Ulempen er varmebestandigheden. PLA kan begynde at deformere ved temperaturer, som hurtigt opstår på en solrig vindueskarm eller i en bil. Materialet er også mindre slagfast end PETG og flere andre plasttyper. Et beslag til indendørs brug er typisk fint i PLA, mens en del til en maskine, et udendørs skilt eller en funktionel montage ofte kræver et andet valg.
PETG er næste skridt, når emnet skal holde mere
PETG er et stærkt alternativ, når PLA ikke har tilstrækkelig styrke, slagfasthed eller varmebestandighed. Materialet bruges ofte til funktionelle dele, beskyttelser, beholdere, beslag og emner, der udsættes for fugt eller almindelig mekanisk belastning. Det kombinerer noget af PLA's nemme printbarhed med egenskaber, der ligger tættere på tekniske plastmaterialer.
For begynderen er PETG stadig realistisk, men det kræver mere kontrol. Det printes typisk ved højere dysetemperaturer, ofte omkring 225-250 °C, og med en opvarmet byggeplade. PETG kan danne fine tråde mellem detaljer, hvis temperatur, retraktion eller køling ikke er korrekt indstillet. Det kan også binde meget hårdt til visse byggeplader. Brug derfor en egnet pladeoverflade eller et separationlag, hvis printerproducenten anbefaler det.
Vælg PETG, når du allerede har succes med PLA og har en reel grund til at skifte. Det kan eksempelvis være en kabelholder i værkstedet, et beslag til lettere udstyr eller en komponent, der skal tåle højere temperaturer. Hvis målet blot er at lære printeren at kende, vil PLA stadig give en hurtigere og mere forudsigelig start.
PLA+ og Tough PLA: et praktisk mellemvalg
PLA+ eller Tough PLA er betegnelser, der bruges om PLA-blandinger med ændrede mekaniske egenskaber. De er ofte mere slagfaste end standard-PLA, men produktnavnene er ikke ens på tværs af producenter. Temperatur, fleksibilitet og styrke kan variere betydeligt fra spole til spole.
Det er et godt valg, hvis du vil bevare PLA's enkle printprofil og samtidig have lidt mere holdbarhed. Kontroller altid filamentets datablad eller anbefalede temperaturinterval frem for at antage, at alle PLA+-varianter fungerer ens. Til produktion af ens emner er denne kontrol særlig vigtig, fordi en ændring af filamentmærke kan kræve nye indstillinger.
Materialer, der normalt bør vente
ABS, ASA, TPU, nylon og fiberforstærkede filamenter har klare anvendelser, men de er sjældent det bedste første filament. Det handler ikke om, at de er dårlige materialer. De stiller blot større krav til printer, temperaturstyring, tørring eller efterbehandling.
ABS er kendt for god varmebestandighed og bruges til mange tekniske emner, men det har højere risiko for warping og revner mellem lagene. En lukket printer og stabil rumtemperatur gør en mærkbar forskel. ASA har lignende printegenskaber, men er mere UV-bestandigt og derfor relevant til udendørs komponenter og skilte. Begge materialer kræver god ventilation og en kontrolleret opsætning.
TPU er fleksibelt og bruges til støddæmpere, fødder, beskyttelser og elastiske emner. Filamentet kan være vanskeligt at føre stabilt gennem en Bowden-ekstruder, særligt ved bløde varianter. Nylon er stærkt og slidstærkt, men suger fugt fra luften og bør tørres før print. Carbon- og glasfiberfyldte filamenter er velegnede til stive tekniske dele, men er slibende og kræver som regel en hærdet dyse.
Vent med disse materialer, til du kender din printers grundindstillinger og kan vurdere, om et problem skyldes filament, mekanik eller slicerprofil.
Vælg diameter og spole rigtigt fra start
Det rigtige materiale giver ikke meget, hvis diameteren ikke passer til printeren. De fleste nyere desktop-3D-printere bruger 1,75 mm filament, mens nogle maskiner anvender 2,85 mm. De to størrelser kan ikke erstatte hinanden. Kontrollér printerens specifikationer, før du bestiller, og vælg ikke diameter ud fra, hvad der er billigst eller mest tilgængeligt.
En 1 kg-spole er normalt den bedste startstørrelse. Du får nok materiale til at lave testprint, lære slicing og gennemføre flere reelle projekter uden at skulle skifte spole med det samme. Små prøvespoler er nyttige til farvetest eller særlige materialer, men de kan løbe ud midt i et længere print.
Filamentets tolerancer har også betydning. Et filament med stabil diameter og ensartet oprulning giver mere driftssikker fremføring, færre udsving i ekstruderingen og bedre overflade. Det er særligt relevant, hvis printeren skal bruges i undervisning, makerspace eller til gentagne produktionsemner, hvor mange brugere skal kunne opnå ens resultater.
Sådan får du et bedre første print
Begynd med den printprofil, der følger med din printer eller slicer, og vælg en profil specifikt til PLA. Forsøg ikke at optimere alle indstillinger i første omgang. Print en mindre testmodel, hvor du kan se første lag, vægge, hjørner og eventuelle broer. Justér kun én ting ad gangen, hvis resultatet kræver det.
Første lag er afgørende. Byggepladen skal være ren, korrekt justeret hvis printeren kræver manuel nivellering, og indstillet til den overflade du bruger. For stor afstand mellem dyse og plade giver dårlig vedhæftning. For lille afstand kan begrænse materialeflowet og give en ru bund. Følg printerens kalibreringsprocedure, før du vurderer filamentets kvalitet.
Opbevar spolen tørt, også når du bruger PLA. Fugtigt filament kan give knitren ved dysen, små huller i overfladen og ujævn ekstrudering. En lukket filamentboks eller en tætsluttende pose med tørremiddel er en enkel løsning. Ved PETG, nylon og TPU bliver korrekt opbevaring endnu vigtigere.
Hvis du oplever tråde, dårlige hjørner eller svigtende vedhæftning, så kontrollér først temperatur, byggeplade, første lag og filamentets tørhed. Mange fejl løses uden at skifte hverken printer, dyse eller materiale. Når basisopsætningen fungerer med PLA, har du et pålideligt udgangspunkt for PETG og senere mere krævende filamenttyper.
Til den første spole er standard-PLA på 1,75 mm derfor det klare køb for langt de fleste. Vælg en farve, der passer til opgaven, brug producentens temperaturanbefaling som startpunkt, og køb gerne filament sammen med de relevante byggeplader, dyser og opbevaringsløsninger. Hos Skilteproduktion.dk kan materialer og tilbehør samles til en opsætning, der passer til både enkeltstående projekter og løbende produktion.
Når PLA-printene sidder stabilt på pladen og ser ens ud fra gang til gang, er tiden inde til at lade den konkrete opgave bestemme næste filamentvalg.
Gå tilbage