















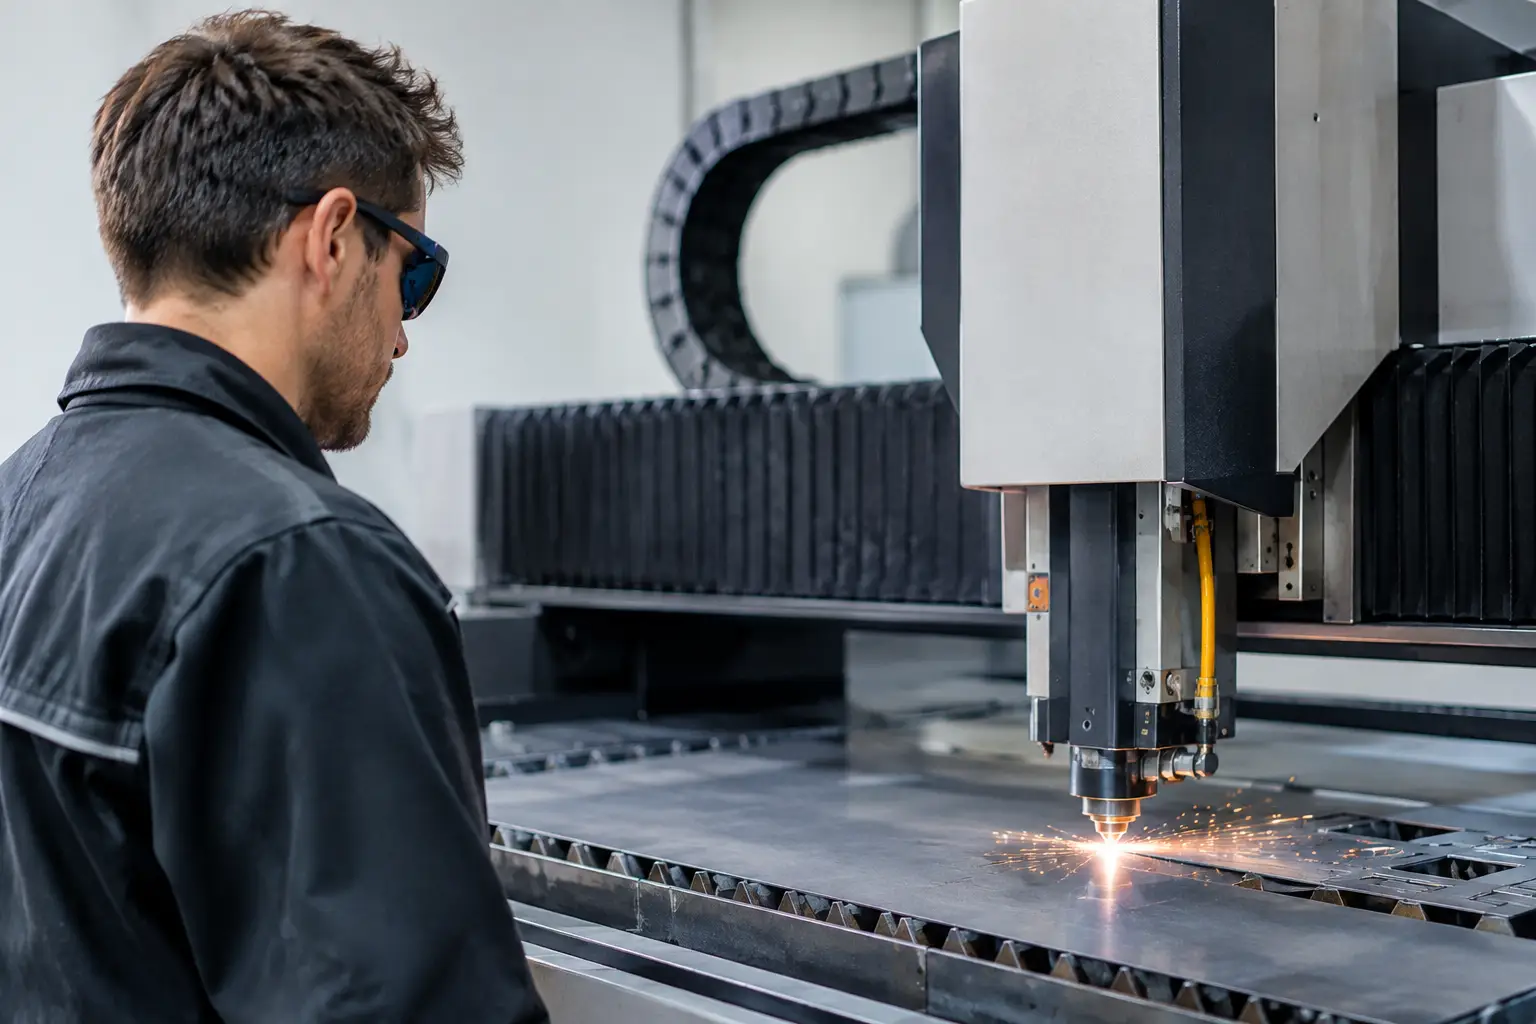
En laserskærer kan levere præcise emner på få minutter, men den arbejder samtidig med koncentreret laserenergi, varme, røg og brandrisiko. Denne laserskæring sikkerhed guide er lavet til værksteder, skilteteknikere, makerspaces og produktionsmiljøer, der vil have en driftssikker arbejdsgang uden unødige stop, skader eller ødelagte maskinkomponenter.
Sikker laserskæring handler ikke kun om at bruge beskyttelsesbriller. Den rigtige løsning er et samlet setup, hvor maskinens kabinet, udsugning, materialevalg, operatørens rutiner og den daglige vedligeholdelse passer sammen. Når ét led svigter, kan resultatet være dårlig skærekvalitet, kraftig lugt, tilsodede optikker eller i værste fald brand.
Start med maskintype, laserkilde og laserklasse
Forskellige laserskærere kræver forskellige sikkerhedsforanstaltninger. En lukket CO2-laserskærer til akryl, træ og organiske materialer har andre behov end en fiberlaser til mærkning og bearbejdning af metal. Før maskinen sættes i drift, skal operatøren kende laserkilden, maskinens angivne laserklasse og fabrikantens anvisninger for brug, service og personlige værnemidler.
En lukket maskine med sikkerhedsafbryder i låget er normalt det mest praktiske valg i almindelige produktions- og undervisningsmiljøer. Interlock-funktionen skal stoppe eller afbryde laserstrålen, når låget åbnes. Den må aldrig omgås for at se processen bedre eller for at arbejde med større emner. Åben laserbearbejdning kræver en langt mere kontrolleret installation, afskærmning og korrekt certificeret øjenbeskyttelse til den konkrete bølgelængde.
Beskyttelsesbriller er derfor ikke et universelt produkt. Briller til en diode- eller CO2-laser beskytter ikke nødvendigvis mod en fiberlaser. Vælg altid briller efter lasertype og bølgelængde, og brug dem som et ekstra sikkerhedslag - ikke som erstatning for kabinet, interlock og god arbejdspraksis.
Laserskæring sikkerhed guide: udsugning er en driftsfunktion
Røg fra laserbearbejdning er ikke bare et komfortproblem. Partikler og dampe kan være sundhedsskadelige, sætte sig på spejle, linser og mekaniske dele samt sprede lugt i resten af bygningen. En velfungerende udsugning er derfor en fast del af maskininstallationen, på samme niveau som strømforsyning og trykluft.
Udsugningen skal have kapacitet til både maskinens kammer, slangelængden og den type materiale, der bearbejdes. Lange slanger, mange bøjninger og for små dimensioner reducerer luftflowet. Det ses ofte som røg i kabinettet, brune kanter på emnet og hurtig tilsmudsning af optikken. Hold slangeføringen så kort og lige som muligt, og kontrollér jævnligt for utætheder, sammenklemte slanger og belægninger.
Ved indendørs filtrering skal filtertypen passe til opgaven. Partikelfiltre tilbageholder ikke nødvendigvis gas og lugt, mens kulfiltre har begrænset levetid og skal skiftes, før de er mættede. Ved hyppig produktion bør filterforbrug planlægges som en almindelig driftsvare på linje med linser, spejle og dyser. Hvis udsugningen leder ud af bygningen, skal installationen udføres i overensstemmelse med lokale krav og bygningens forhold.
Materialer: kend altid sammensætningen
Det mest afgørende spørgsmål før en laseropgave er enkelt: Hvad består materialet helt præcist af? Materialenavnet alene er sjældent nok. Plader, skum, film, laminater og restmaterialer kan indeholde belægninger, bindemidler eller fyldstoffer, som ændrer både røgudvikling og bearbejdningsresultat.
Brug materialer, der er specificeret til laserbearbejdning, og opbevar tekniske data sammen med materialerne. Det gør det lettere for alle operatører at vælge korrekte indstillinger og undgå usikre restemner. Akryl, laserplywood, MDF i kendt kvalitet, pap, papir, læder og visse laseregnede tekstiler kan ofte bearbejdes, men skæreprøve og ventilation skal altid vurderes ud fra det konkrete produkt.
Følgende materialetyper bør ikke komme i laserskæreren uden en klar, dokumenteret godkendelse fra producenten:
- PVC, vinyl og mange selvklæbende folier med klorholdige komponenter
- PTFE, også kendt som teflon, samt fluorholdige plasttyper
- Ukendte plastblandinger, skum og kompositmaterialer
- Materialer med maling, lak, imprægnering eller ukendte overfladebehandlinger
- Metaller i en maskine, der ikke er beregnet til metalbearbejdning
PVC og beslægtede materialer er særligt problematiske, fordi de kan udvikle korrosive gasser. Det kan skade luftveje, udsugningssystem og maskinens optik og metaldele. Når materialets indhold er usikkert, er den sikre beslutning at lade være med at skære det.
Brandforebyggelse ved hver eneste kørsel
Laserbearbejdning er en varm proces. Træ, karton, akryl og tekstiler kan antænde, særligt ved lav hastighed, høj effekt, forkert fokus eller mange gentagelser i samme område. Operatøren skal derfor være ved maskinen under hele kørselstiden. En laserskærer må ikke sættes i gang og efterlades, heller ikke ved korte job.
Air assist reducerer flammer og holder røg væk fra linsen, men den fjerner ikke brandrisikoen. Sørg for, at lufttilførslen faktisk er aktiv, og at kompressor, slanger og dyse er rene. Hold også arbejdsbordet frit for små rester, papirstøv og afskær, som kan antændes under emnet.
Et egnet brandslukningsmiddel skal stå tæt på maskinen, og medarbejdere skal vide, hvornår strømmen afbrydes, hvornår låget holdes lukket, og hvornår situationen kræver evakuering og alarm. Den konkrete slukkerløsning afhænger af maskine, materialer og lokale brandforhold. I et værksted med daglig laserdrift bør proceduren aftales med den ansvarlige for arbejdsmiljø og brandsikkerhed frem for at bygge på gæt.
Automatisk branddetektion eller slukning kan være relevant ved større maskiner, længere produktioner eller installationer med begrænset bemanding. Det er dog et supplement til opsyn - ikke en tilladelse til ubemandet drift.
Indret arbejdspladsen til sikker produktion
Placér laserskæreren på et stabilt, ikke-brandbart underlag med plads omkring maskinen til service og ventilation. Strømforsyning, køling og udsugning skal være lette at inspicere. Kabler må ikke ligge, hvor de kan blive klemt, og der skal være fri adgang til nødstop, hovedafbryder og brandslukningsudstyr.
Vandkølede CO2-lasere kræver særlig opmærksomhed. Kontrollér vandniveau, gennemstrømning og temperatur før længere kørsel. For varm eller manglende køling kan skade laserrøret og skabe driftsstop. Brug den anbefalede kølevæske eller vandtype, og hold beholdere, slanger og koblinger rene, så algevækst og lækager ikke bliver overset.
I undervisningsmiljøer og makerspaces bør adgang til maskinen være styret. En kort introduktion er sjældent nok. Brug en fast operatørgodkendelse med gennemgang af materialer, fokus, udsugning, nødstop og rengøring. Det gør det lettere at lade flere brugere arbejde effektivt uden at sænke sikkerhedsniveauet.
Faste rutiner før, under og efter laserskæring
De bedste sikkerhedstiltag er dem, der kan gennemføres i en travl produktion. Lav derfor en enkel procedure, som hænger ved maskinen og bruges hver gang. Før start kontrolleres materiale, fokus, udsugning, air assist, køling og arbejdsbord. Under kørsel holdes processen under opsyn, og unormal flamme, røg eller lyd håndteres med det samme.
Efter jobbet fjernes rester fra arbejdsbord og opsamlingsbakke. Tjek emnet for efterglød, især ved træ, pap og tekstil. Lad ikke små udskæringer blive liggende i maskinen til næste bruger. Det reducerer både brandrisiko og fejl i den efterfølgende produktion.
Planlagt rengøring er lige så vigtig som daglig oprydning. Linser og spejle skal rengøres med egnede produkter og skånsom teknik, fordi ridser eller belægninger kan påvirke laserstrålen. Kontroller også remme, skinner, udsugningsslanger, filtre, kølesystem og sikkerhedsafbrydere efter en fast plan. Hvis skærekvaliteten ændrer sig, er det ofte et tegn på, at fokus, optik, spejle eller luftflow skal efterses.
Vælg udstyr, der passer til den faktiske opgave
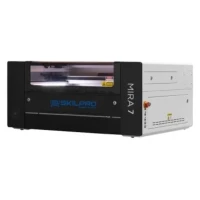
En sikker laserinstallation bliver lettere at drive, når maskine, materialer og tilbehør er valgt som en samlet løsning. En lille lukket laserskærer med korrekt udsugning kan være det rigtige til gravering, prototyper og mindre skilteemner. Ved høj produktion, store plader eller mange timer dagligt kan større kapacitet, ekstern filtrering, køling og systematisk service være nødvendigt.
Hos Skilteproduktion.dk giver det mening at vælge laserskærer, laserklare materialer, udsugning, air assist, reservedele og rengøringsforbrug ud fra samme arbejdsgang. Det mindsker risikoen for inkompatible løsninger og gør det nemmere at holde produktionen kørende.
Sikker laserskæring er ikke en indstilling, man vælger én gang. Det er den faste vane med at kende materialet, kontrollere maskinen og blive ved processen, til emnet er færdigt og arbejdsområdet igen er rent.
Gå tilbage