















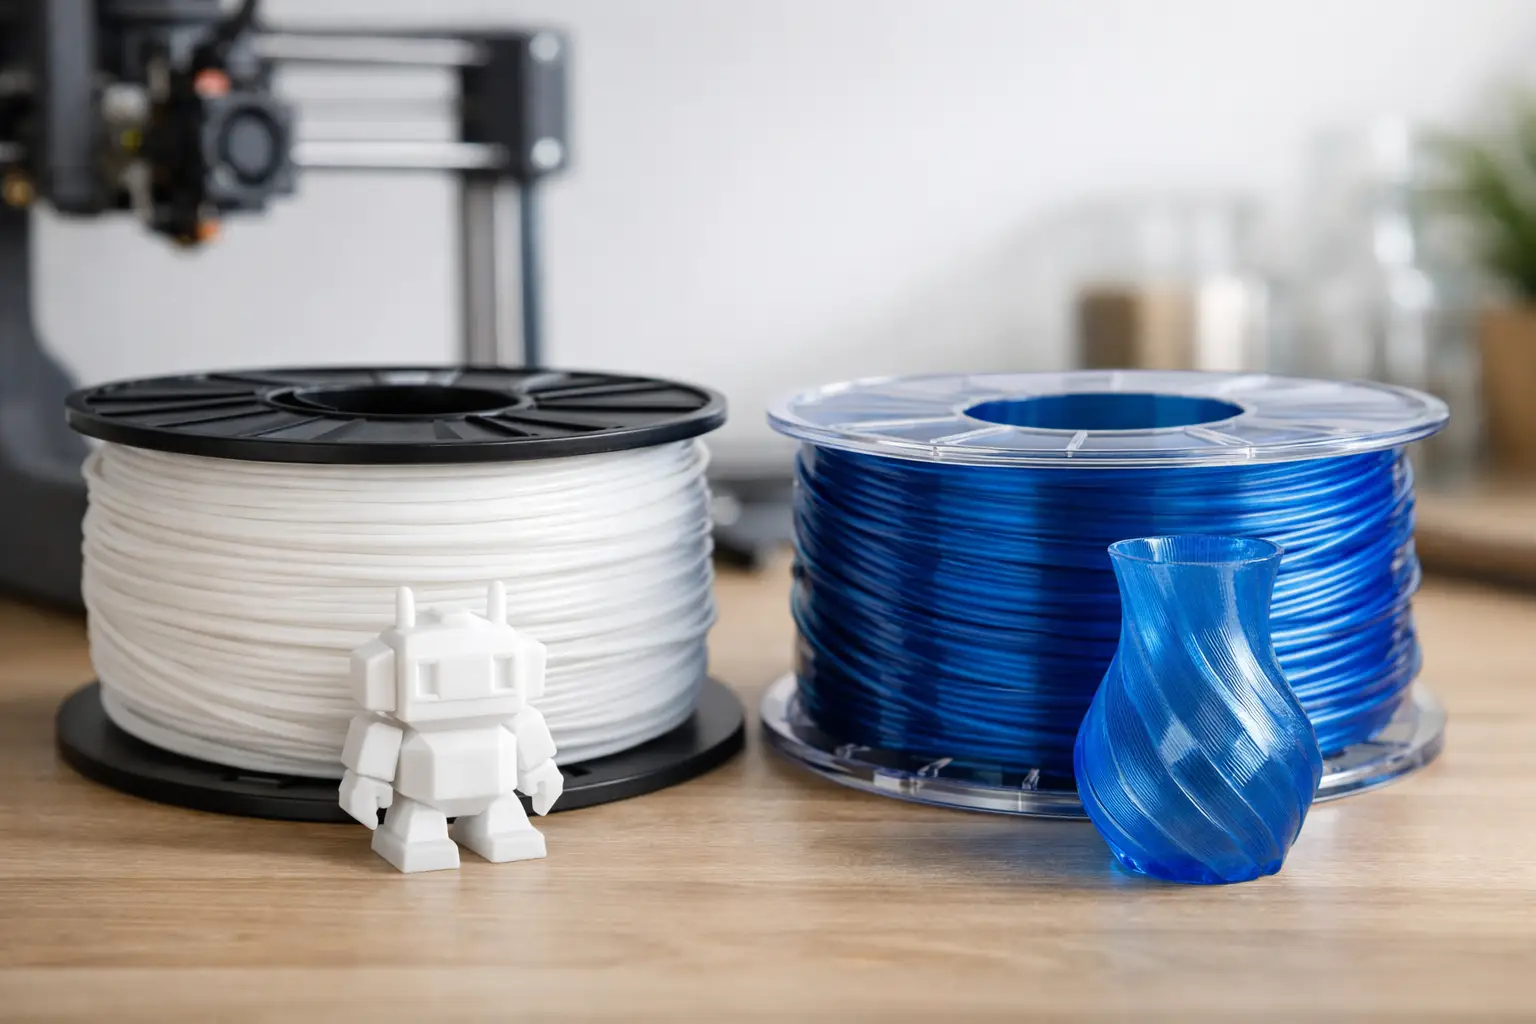
En prototype, et beslag eller en holder kan se rigtig ud på byggepladen og stadig være det forkerte materialevalg. Ved PLA vs PETG filament handler valget ikke kun om, hvad der er nemmest at printe. Det handler om temperatur, mekanisk belastning, miljøet omkring emnet og hvor stabil produktionen skal være fra første til sidste print.
PLA er det oplagte udgangspunkt til mange 3D-printopgaver, fordi det er let at arbejde med og normalt giver en pæn overflade. PETG er ofte et bedre valg, når emnet skal tåle slag, fugt, varme eller gentagen brug. Begge materialer har deres plads på værkstedet, i makerspace, undervisning og mindre serieproduktion.
PLA vs PETG filament i praksis
PLA og PETG er begge populære FDM-filamenter, men deres egenskaber er forskellige nok til, at det kan koste både tid og materiale at vælge forkert.
PLA er stift og formstabilt ved almindelig stuetemperatur. Det printer typisk med skarpe detaljer, begrænset warping og god vedhæftning på de fleste byggeplader. Det gør materialet velegnet til modeller, prototyper, figurer, displayemner, skabeloner og indendørs skiltekomponenter, der ikke udsættes for høj varme eller hårde stød.
PETG kombinerer en stor del af PLA's printvenlighed med bedre sejhed og højere varmebestandighed. Materialet er mindre sprødt og kan bøje en smule, før det revner. Derfor bruges det ofte til funktionelle dele som beslag, kabelholdere, kapslinger, montageemner, flaskeholdere, værktøjsdele og komponenter til værkstedet.
Det betyder ikke, at PETG altid er bedre. Når du skal producere mange visuelle emner med fine kanter, tekst eller detaljer, vil PLA ofte give et mere forudsigeligt og flot resultat med mindre efterarbejde.
Styrke, stivhed og slagfasthed
Den vigtigste forskel ligger i måden, materialerne reagerer på belastning. PLA er normalt mere stift end PETG. Et PLA-emne holder derfor formen godt, men det kan knække relativt pludseligt, hvis det bliver bøjet, tabt eller udsat for gentagne belastninger.
PETG er mere sejt. Det gør det bedre egnet til dele, der skal klikkes på plads, spændes fast eller tåle vibrationer. En PETG-holder til kabler eller værktøj vil ofte holde længere end samme konstruktion i PLA, særligt hvis den bruges dagligt.
Konstruktionen betyder dog stadig meget. Flere vægge, højere infill og en korrekt printretning kan have lige så stor betydning som materialet. Et tyndt PETG-emne med lagene placeret forkert kan stadig knække, mens en fornuftigt dimensioneret PLA-del kan fungere fint til let montage og indendørs brug.
Ved emner, der skal tage egentlige mekaniske kræfter, bør du se på både filamenttype, vægtykkelse, infill og belastningsretning. Materialevalget alene løser ikke en svag konstruktion.
Varmebestandighed og miljøpåvirkning
PLA begynder at miste sin formstabilitet ved relativt lave temperaturer. Afhængigt af type og farve kan problemet opstå omkring 50-60 °C. En PLA-del i en varm bil, tæt ved en varmekilde eller i direkte sommersol bag glas kan derfor deformere.
PETG tåler generelt højere temperaturer og er et mere sikkert valg til emner, der kan blive varme. Det er ikke et højtemperaturmateriale på niveau med ABS, ASA, nylon eller polycarbonat, men det dækker mange praktiske behov i almindelig produktion. PETG er også mere modstandsdygtigt over for fugt end PLA, hvilket er relevant for eksempelvis drivhusudstyr, lette udendørs komponenter og emner i fugtige værkstedsmiljøer.
Til permanent udendørs brug bør du stadig vurdere UV-påvirkning, temperaturudsving og krav til levetid. PETG er et bedre udgangspunkt end PLA i mange tilfælde, men ASA kan være det rigtige valg, hvis UV-bestandighed og vejrforhold er afgørende.
Printindstillinger og krav til 3D-printeren
PLA er det letteste materiale at få i drift på de fleste 3D-printere. En typisk dysetemperatur ligger omkring 190-220 °C, og byggepladen kan ofte bruges ved 0-60 °C. Køling hjælper med skarpe overhæng, små detaljer og stabile dimensioner.
PETG kræver normalt højere temperatur, ofte omkring 230-250 °C ved dysen og 70-90 °C på byggepladen. De præcise værdier afhænger af producent, farve, printer og hotend. Start altid med filamentleverandørens anbefalinger, og justér derefter i små trin.
PETG printer bedst med mindre blæser end PLA. For meget køling kan svække lagbindingen, mens for lidt køling kan gøre overhæng bløde. Det kan også være nødvendigt at sænke hastigheden lidt, særligt ved ydervægge og mindre detaljer.
PETG har en tendens til at lave tråde mellem åbne områder. Retraktion, temperatur og bevægelser uden ekstrudering skal derfor justeres omhyggeligt. En for høj temperatur giver ofte flere tråde og blanke, bløde detaljer. En for lav temperatur kan omvendt give dårlig lagbinding eller ujævn ekstrudering.
Vær opmærksom på byggepladen
PETG kan hæfte meget kraftigt til visse overflader, herunder glas og nogle PEI-plader. Det kan i værste fald rive belægning eller små stykker af byggepladen med op, når emnet fjernes. Brug derfor en egnet overflade, et slipmiddel eller en tynd adskillelsesbarriere, hvis printerproducenten anbefaler det.
PLA er normalt mindre krævende at fjerne, men første lag skal stadig være korrekt kalibreret. For tæt dyseafstand kan give en ru bund, mens for stor afstand giver dårlig vedhæftning. En ren byggeplade, korrekt Z-offset og tør filamentrulle løser mange fejl, før de udvikler sig til spildtid.
Overflade, tolerancer og efterbehandling
PLA vælges ofte, når finishen er vigtig. Materialet gengiver tekst, logoer, relieffer og små detaljer tydeligt. Det er relevant til demonstrationsmodeller, præsentationsdele, prototyper til kundegodkendelse og komponenter, hvor udseendet vægter højt.
PETG giver en mere blank og lidt blødere overflade. Små tråde kan kræve efterbehandling med afgrater, kniv eller varmepistol med forsigtighed. Til funktionelle dele er det ofte en acceptabel pris for bedre slagfasthed og varmebestandighed.
Begge materialer kan bearbejdes mekanisk, men PETG kan være mere sejt ved boring og skæring. Bor langsomt og understøt emnet, så du undgår at få fat i printets lag. Skal der monteres gevind, er varmeindsatser eller gennemgående bolt og møtrik ofte mere driftssikre end at skrue direkte i et tyndt printet hul.
Når snævre tolerancer er afgørende, bør du printe en lille testdel. Materialesvind, første lag og printerens kalibrering påvirker resultatet. PETG kan opføre sig lidt anderledes end PLA, selv når samme CAD-fil og profil bruges.
Hvornår skal du vælge PLA?
Vælg PLA, når emnet skal være let at printe, have en pæn overflade og primært bruges indendørs. Det er et stærkt valg til undervisning, begyndere, visuelle prototyper, modeller, skilteemner, mock-ups og jigs med begrænset mekanisk belastning.
PLA er også effektivt, når gennemløbstiden er vigtig. Med en velafprøvet profil kan du ofte producere mange ens dele med færre justeringer undervejs. Det gør materialet praktisk i makerspaces og mindre produktioner, hvor flere brugere skal kunne arbejde på samme maskine.
Hvornår skal du vælge PETG?
Vælg PETG, når delen skal fungere som en reel komponent og ikke blot som en visuel model. Det gælder især beslag, holdere, kapslinger, monteringsdele, beskyttelsesdele og værktøjstilbehør, der udsættes for slag, fugt eller temperaturer over almindelig stuetemperatur.
PETG er et fornuftigt kompromis, når ABS eller ASA virker for krævende, men PLA ikke er stærkt eller varmefast nok. Du får et materiale, der kan printes på mange almindelige 3D-printere, uden at et lukket kabinet nødvendigvis er påkrævet.
En enkel beslutning før du bestiller filament
Stil fire spørgsmål, før du vælger rulle og farve:
- Skal emnet være pænt og detaljeret, eller skal det tåle hård brug?
- Kan delen blive varm, stå i sol eller ligge i en bil?
- Skal den bøjes, klikkes på plads eller modstå slag?
- Er stabil og hurtig printproduktion vigtigere end maksimal funktionel styrke?
Er svaret primært finish, prototyper og indendørs brug, er PLA normalt det rigtige køb. Er svaret varme, fugt, slag eller daglig funktion, peger det ofte mod PETG.
Det bedste lager består for mange værksteder af begge typer: PLA til hurtige modeller og præcise præsentationsemner, PETG til de dele, der skal monteres, bruges og holde. Start med den funktion, emnet skal løse, og vælg derefter filament, printprofil og konstruktion ud fra den.
Gå tilbage