















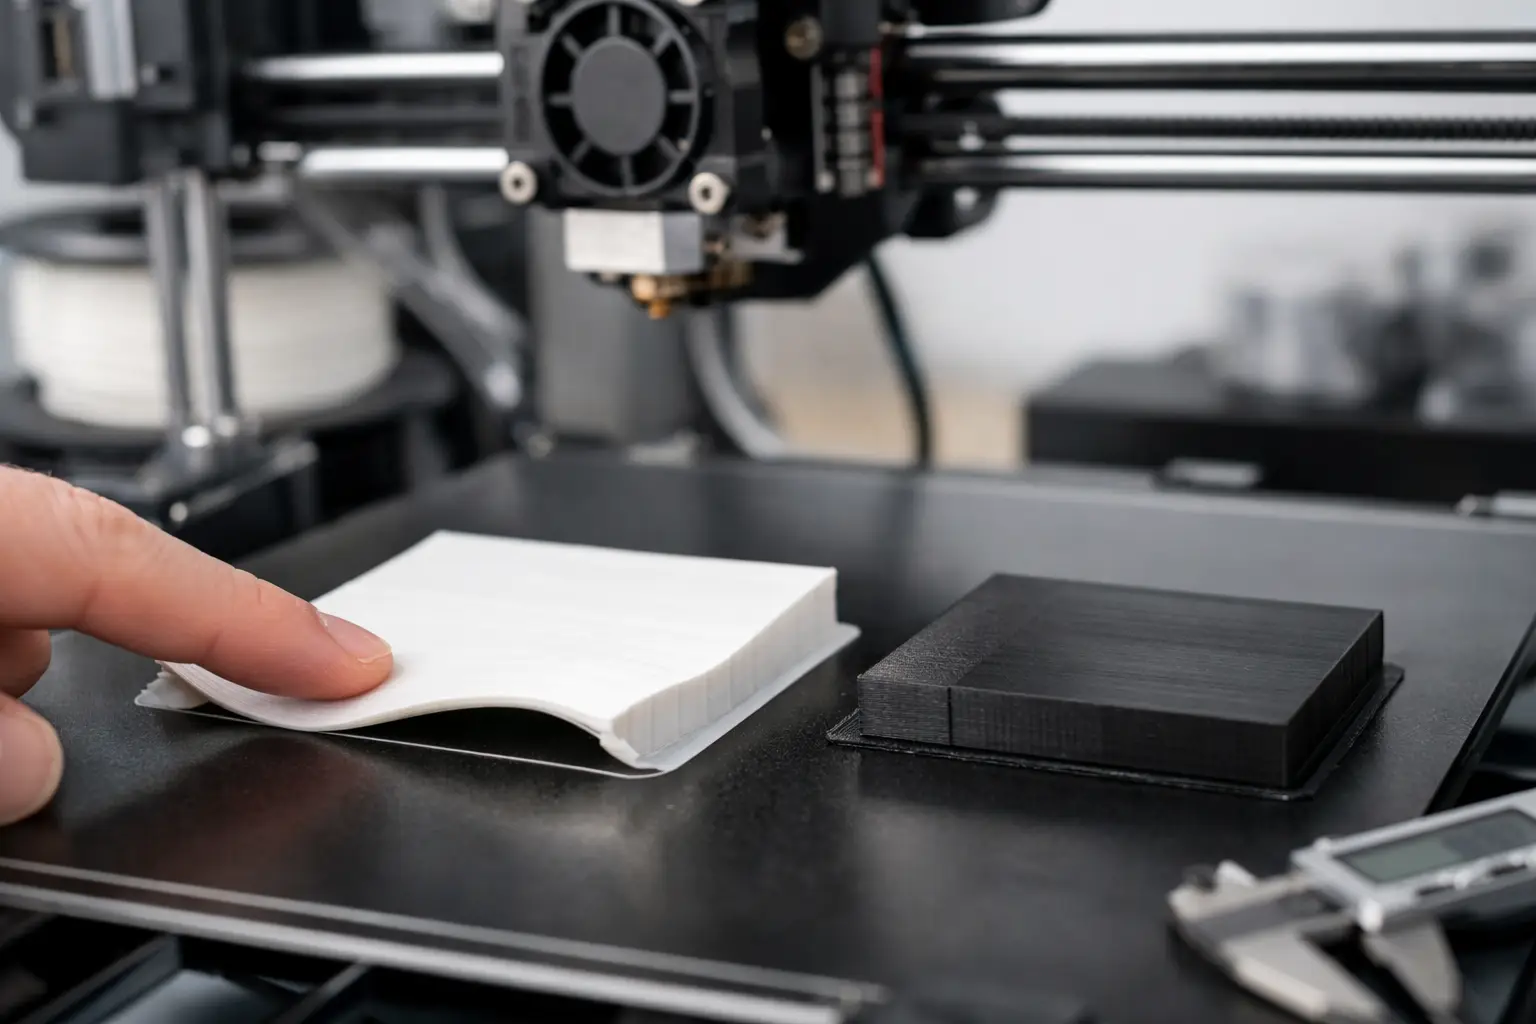
Et emne, der slipper byggepladen i hjørnerne efter de første lag, er sjældent et tilfældigt printerproblem. 3D print warping opstår, når materialet trækker sig sammen under afkøling og dermed skaber en kraft, der løfter emnet fra byggepladen. Resultatet er skæve bundflader, forskudte dimensioner og i værste fald et print, der må kasseres.
Warping ses især på store, flade emner med skarpe hjørner, men årsagen ligger ikke altid i selve modellen. Filamenttype, byggeplade, første lag, temperaturer og træk omkring printeren arbejder sammen. Derfor giver det bedst resultat at fejlfinde systematisk i stedet for blot at hæve pladetemperaturen eller tilføre mere lim.
Hvorfor opstår 3D print warping?
Når smeltet filament lægges på byggepladen, begynder det straks at køle ned. De nederste lag holdes varme af pladen, mens de øverste lag køler hurtigere. Materialet vil naturligt trække sig sammen, men fordi det er bundet til pladen, bygges der spændinger op i emnet. Bliver spændingen større end vedhæftningen, løfter hjørnerne sig.
PLA har typisk lav krympning og er derfor relativt enkelt at arbejde med. PETG kræver mere præcision i første lag og en ren overflade, mens ABS, ASA, nylon og mange fiberfyldte filamenter har større tendens til at krympe. De tekniske materialer stiller derfor højere krav til et stabilt, opvarmet printmiljø.
Geometrien har også stor betydning. En stor bundflade virker umiddelbart som en fordel, men den giver samtidig et større areal, der kan trække sig sammen. Lange, tynde emner og modeller med spidse hjørner er særligt udsatte. Et emne kan derfor printe fint i lille størrelse, men warpe, når det skaleres op til produktion.
Start med første lag og byggeplade
Første lag er grundlaget for hele printet. Hvis dysen ligger for højt, bliver filamentstrengen rund og har kun begrænset kontakt med pladen. Ligger den for lavt, kan materialet blive mast ud, ujævnt eller delvist skrabet væk af dysen. Begge situationer reducerer vedhæftningen.
Justér Z-offset, så første lag bliver ensartet og let trykket mod pladen uden at få tydelige riller eller huller. På printere med automatisk bed level bør mekanikken stadig kontrolleres. En skæv byggeplade, løse hjul, slør i gantryet eller en ujævn PEI-plade kan ikke altid kompenseres væk i firmware.
Rengøring er lige så afgørende. Fingerfedt, støv og rester af tidligere materialer kan få et ellers korrekt første lag til at slippe. Brug en rensemetode, der passer til pladens overflade og producentens anvisning. Vær særligt opmærksom efter print med PETG, limstift eller andre vedhæftningsmidler, da rester kan påvirke næste print.
Valget af byggeplade skal passe til filamentet. En tekstureret eller glat PEI-overflade fungerer godt til mange almindelige materialer, men giver ikke nødvendigvis samme resultat på alle polymerer. ABS og ASA kan have fordel af en egnet byggepladebelægning og et lukket kabinet, mens nylon ofte kræver en overflade, der er specifikt velegnet til materialet. Brug ikke samme opsætning som standard, hvis du skifter mellem PLA, PETG og tekniske filamenter.
Temperaturstyring er den vigtigste justering
En for kold byggeplade er en klassisk årsag til warping. Den nederste del af emnet mister varmen for hurtigt, og vedhæftningen bliver svag. Omvendt kan en alt for høj pladetemperatur gøre første lag for blødt, give en bred elefantfod og skabe problemer med detaljerne ved bunden.
Start med filamentproducentens anbefalede interval, og justér i små trin. Det gælder både dyse- og pladetemperatur. En højere dysetemperatur kan forbedre sammenbindingen mellem lagene, men for høj temperatur kan give tråde, blødere geometri og længere afkølingstid. Den korrekte indstilling afhænger af printets størrelse, printerens hotend, rumtemperaturen og den konkrete filamentvariant.
Til PLA er stabil rumtemperatur ofte nok, mens ABS og ASA normalt kræver en opvarmet byggeplade og beskyttelse mod træk. Et lukket kabinet reducerer temperaturforskellen mellem de nederste og øverste lag. Det er ikke kun et spørgsmål om at holde varmen inde. Kabinetter gør også processen mere ensartet fra print til print, hvilket er relevant ved serieproduktion og undervisningsmiljøer, hvor flere brugere benytter samme maskine.
Undgå at placere printeren direkte ved en åben dør, et vindue, en ventilationsrist eller aircondition. Selv et lille lufttræk kan køle den ene side af emnet hurtigere og få netop det hjørne til at løfte sig.
Brug køling med omtanke
Part cooling er nyttigt til skarpe detaljer, broer og overhæng, men for kraftig køling kan udløse warping. Ventilatoren sænker temperaturen i de nyligt printede lag hurtigt, og det øger materialets krympning.
For PLA kan moderat til høj køling være nødvendig, men undgå fuld blæserhastighed i de første lag. For PETG er lavere køling ofte bedre, særligt på større emner. ABS og ASA printes normalt med meget begrænset eller helt deaktiveret part cooling, fordi stabil kammertemperatur er vigtigere end hurtig overfladekøling.
Et godt udgangspunkt er at lade de første tre til fem lag bygge en stærk bund, før kølingen gradvist øges. Hvis hjørnerne stadig løfter sig sent i printet, er det ofte et tegn på, at kølingen eller temperaturen i rummet er problemet - ikke nødvendigvis første lag.
Tilpas modellen, når emnet kræver det
Nogle emner er ganske enkelt mere udsatte end andre. I stedet for at kæmpe med samme indstillinger hver gang kan modellen tilpasses til processen. En brim giver ekstra kontaktflade rundt om emnet og er en effektiv løsning til modeller med små eller skarpe hjørner. Den fjernes efter print og efterlader normalt kun begrænset efterbehandling.
Raft kan bruges, når byggepladen er ujævn, eller når emnet har meget lille kontaktflade, men den bruger mere materiale og giver ofte en grovere bundflade. Til funktionelle komponenter er brim derfor ofte det mest praktiske valg.
Afrundede hjørner reducerer spændingskoncentrationen i modellen. Hvis designet tillader det, kan små radier i hjørnerne være nok til at mindske løft. Del eventuelt store flade modeller op i flere komponenter, hvis samlinger kan accepteres. Det kan være mere driftssikkert end at printe ét stort emne med høj kassationsrisiko.
Kontroller filamentets tilstand
Fugtigt filament forbindes ofte med knitrende lyd, bobler og ru overflader, men det kan også gøre processtyringen mindre stabil. Materialet kan ekstrudere ujævnt, og første lag får sværere ved at danne en ensartet flade mod byggepladen.
Nylon, TPU, PETG og andre hygroskopiske filamenter bør opbevares tørt og tørres ved behov i egnet filamenttørrer. Brug en lukket opbevaringsløsning med tørremiddel til åbne ruller, især hvis materialet skal bruges regelmæssigt i værksted eller produktion. Tørt filament løser ikke alle problemer med 3D print warping, men det fjerner en fejlvariabel, der ellers kan være svær at se.
Fejlsøg efter det tidspunkt, hvor emnet slipper
Tidspunktet fortæller ofte, hvor du skal lede. Løfter emnet sig allerede i første eller andet lag, skal fokus være på pladerengøring, Z-offset, første lags hastighed og pladetemperatur. Sker det først efter mange lag, er årsagen oftere materialets krympning, køling, træk eller manglende kabinet.
Løfter kun ét hjørne sig, kan det pege på en lokal urenhed, en ujævn byggeplade eller luftstrøm fra én side. Løfter alle hjørner sig, er der typisk tale om for lave temperaturer, for kraftig køling eller et materiale, der kræver bedre temperaturkontrol. Gem gerne slicer-profiler pr. filament og printer. En dokumenteret profil med temperatur, blæser, første lags hastighed og pladetype sparer tid, når samme materiale skal bruges igen.
Det mest stabile 3D-print kommer sjældent fra ét enkelt trick. Når byggeplade, filament, temperatur og model er valgt som en samlet opsætning, bliver warping en kontrollerbar produktionsfaktor frem for en uforudsigelig fejl.
Gå tilbage