















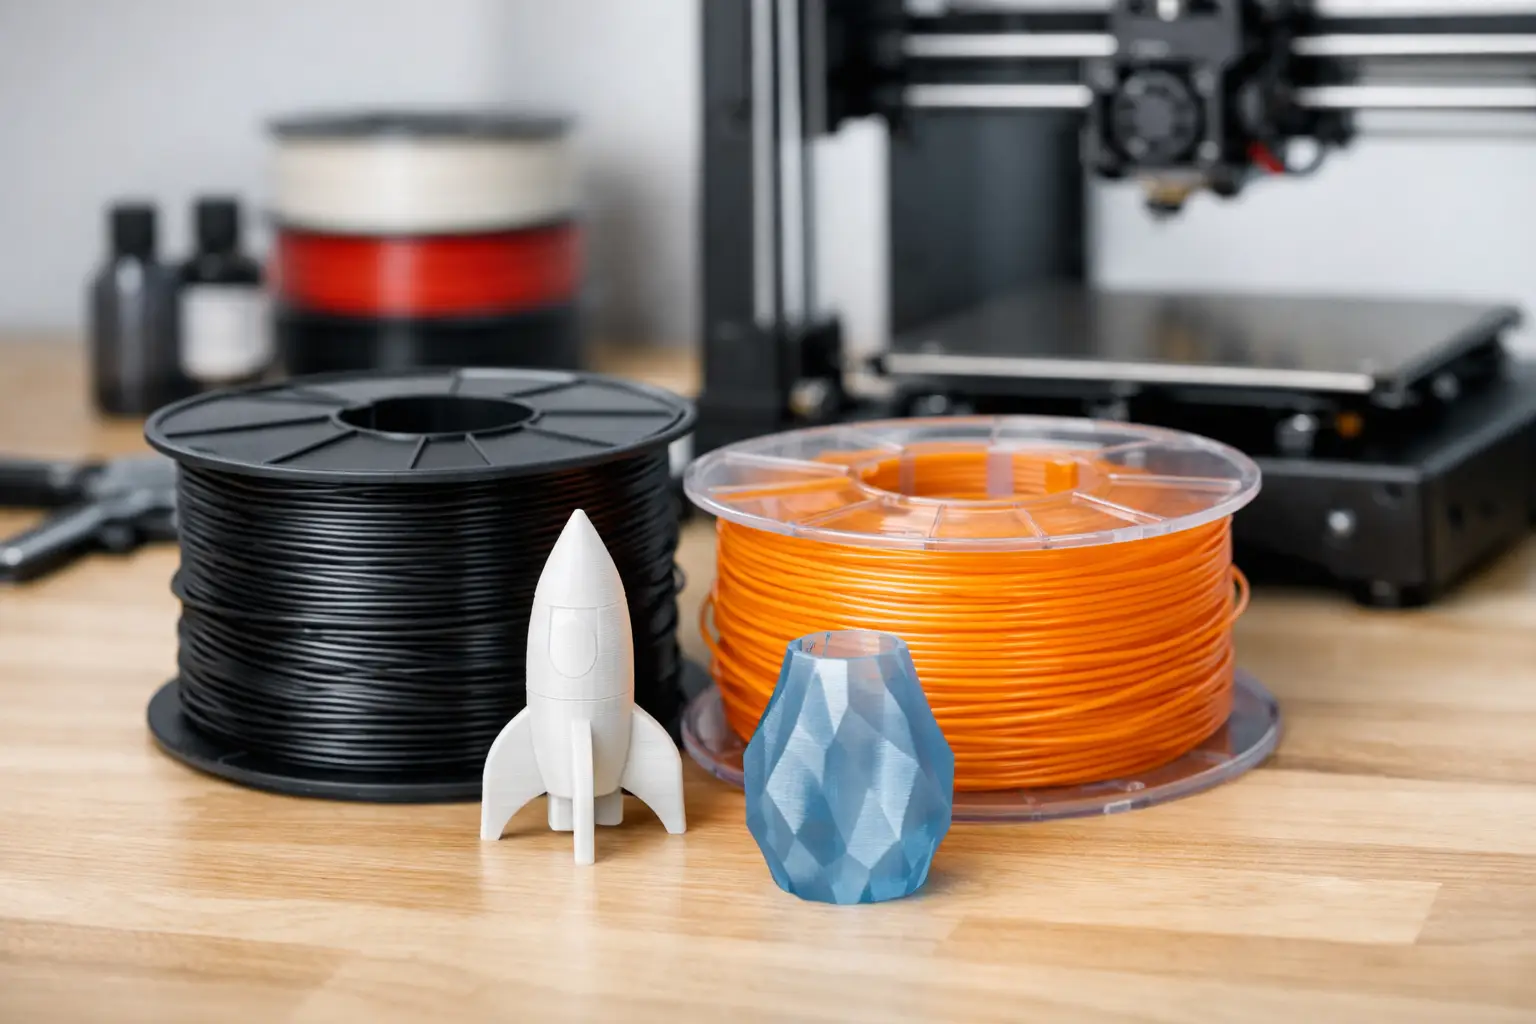
En prototypeholder til bordet, en montagejig til værkstedet og en del til udendørs brug stiller ikke de samme krav til materialet. Når der søges efter PLA PETG filament, handler det derfor sjældent om at finde ét universelt filament. Det handler om at vælge mellem PLA og PETG ud fra emnets funktion, printerens muligheder og den finish, der kræves i den færdige produktion.
PLA er ofte det hurtigste valg til visuelt pæne modeller, prototyper og undervisning. PETG er typisk bedre, når delen skal tåle slag, fugt, gentagen belastning eller højere temperaturer. Begge materialer er udbredte til FDM/FFF 3D-printere, men de kræver forskellige indstillinger og forventninger til resultatet.
PLA PETG filament: Hvad er forskellen?
PLA, eller polylactic acid, er kendt for at være let at printe med. Materialet har normalt begrænset krympning, god detaljegengivelse og en relativt mat eller blank overflade afhængigt af farve og producent. Det gør PLA velegnet til displaymodeller, skilteemner, figurer, kabinetprototyper, undervisningsmodeller og emner, der primært skal vurderes visuelt eller dimensionsmæssigt.
PLA har dog en begrænsning, når temperaturen stiger. En del i en varm bil, tæt på en varmekilde eller i et miljø med konstant sol og varme kan deformere. Materialet er heller ikke førstevalg til clips, hængsler eller komponenter, som skal bøjes mange gange. PLA kan være stærkt, men det er ofte mere stift end slagfast.
PETG kombinerer en god del af PLA's printvenlighed med større sejhed og bedre varmebestandighed. Det anvendes ofte til beslag, holdere, produktionshjælpemidler, beholdere, afskærmninger og funktionsdele. PETG er mere modstandsdygtigt over for fugt og mange almindelige kemikalier end PLA, men det betyder ikke, at materialet er egnet til alle kemiske miljøer. Test altid ved kontakt med rengøringsmidler, olie, UV-påvirkning eller særlige procesvæsker.
PETG kan til gengæld give mere stringing, blankere overflade og lidt mindre skarpe detaljer end PLA. Det kan også binde meget hårdt til visse printoverflader. En korrekt valgt byggeplade, limstift eller et egnet adskillelseslag kan derfor være relevant, så emnet kan fjernes uden skade på printpladen.
Vælg PLA eller PETG filament efter opgaven
Til hurtige koncepter, modeller og geometri-kontrol er PLA normalt den mest effektive løsning. Det er et godt valg, når flere personer skal bruge samme printer i et makerspace eller undervisningsmiljø, fordi materialet som regel er mere tilgivende. Det kan reducere tiden brugt på fejlsøgning og gøre det lettere at opnå ensartede resultater på tværs af brugere.
Vælg PETG, når delen skal bruges aktivt efter print. Det gælder eksempelvis kabelholdere, maskinbeslag, monteringsskabeloner, kapslinger og praktiske komponenter, der kan blive udsat for stød. Materialet passer også godt til mange værkstedsopgaver, hvor en PLA-del ville være for sprød eller for varmefølsom.
Materialevalget afhænger også af den ønskede finish. PLA er ofte bedst, hvis emnet skal have meget fine lagdetaljer, skarpe hjørner eller efterbehandles med maling. PETG er ofte mere velegnet, hvis det færdige emne skal fremstå som en funktionel plastdel med en lidt mere blank overflade.
Det er værd at skelne mellem almindelig PETG og specialvarianter. PETG med kulfiber, glitter, træfyld eller andre additiver kan ændre både styrke, overflade og slid på dysen. Slibende filamenttyper bør normalt printes med en hærdet stål- eller anden slidstærk dyse frem for en standard messingdyse.
Kontroller printer og filamentdiameter før køb
De fleste desktop 3D-printere bruger filament med en diameter på 1,75 mm, mens enkelte professionelle eller ældre systemer anvender 2,85 mm. Filamentdiameteren skal passe præcist til printerens ekstrudersystem. Det er ikke en detalje, der kan kompenseres for i slicer-softwaren.
Kontroller også dysens anbefalede temperaturområde. PLA printes ofte omkring 190-220 °C, mens PETG typisk ligger omkring 225-250 °C. De konkrete temperaturer afhænger af fabrikant, farve, flow, dyse og printerens reelle temperaturkalibrering. Følg altid temperaturintervallet på den enkelte filamentrulle som udgangspunkt.
En opvarmet byggeplade er nyttig til begge materialer. PLA fungerer ofte ved cirka 50-65 °C, mens PETG ofte kræver cirka 70-85 °C for god vedhæftning. Printeren behøver normalt ikke et lukket kabinet til PLA eller PETG, men træk og store temperatursvingninger kan stadig påvirke store emner og øge risikoen for løft i hjørnerne.
Indstillinger, der giver et stabilt 3D-print
Start med en ren byggeplade og en korrekt indstillet første lag-højde. Mange printproblemer, der tilskrives filamentet, opstår i virkeligheden ved første lag. Hvis dysen står for højt, får emnet dårlig vedhæftning. Står den for lavt, kan filamentet blive presset ud med ujævne kanter og gøre afmontering vanskelig.
PLA tåler ofte højere printhastigheder end PETG, især på printere med stabil mekanik og effektiv køling. PETG har typisk gavn af en lidt lavere hastighed og moderat køling. For kraftig blæser kan svække lagbindingen, mens for lidt køling kan give bløde overhæng og ujævne detaljer. Begynd med filamentproducentens profil eller en gennemprøvet standardprofil til din printer, og juster én parameter ad gangen.
Stringing mellem små detaljer er særligt almindeligt med PETG. Her kan lavere dysetemperatur, korrekt retraction og tør filament gøre en tydelig forskel. Hæv ikke retraction ukritisk, da for aggressive indstillinger kan give problemer i hotend eller ekstruder. Målet er ikke nødvendigvis at fjerne alle tynde tråde i sliceren, men at finde en profil, hvor efterbehandling er minimal og resultatet er stabilt.
Lagstyrke afhænger af mere end materialet. Højere dysetemperatur inden for det anbefalede interval, passende flow og tilstrækkelig vægtykkelse har stor betydning. Til en holder eller et beslag er tre til fem vægge ofte mere relevant end at øge infill ukritisk. Infill stabiliserer emnet, men ydervæggene bærer ofte den største del af belastningen.
Orienteringen på byggepladen er også afgørende. Et emne er typisk svagest mellem lagene. Hvis en krog eller clips skal trækkes i én bestemt retning, bør modellen orienteres, så belastningen ikke alene forsøger at splitte lagene ad. Dette gælder både PLA og PETG, men er særligt vigtigt ved funktionelle dele.
Opbevaring af PLA og PETG filament
Filament optager fugt fra luften, og PETG er normalt mere følsomt end PLA. Fugtigt filament kan give knitrende lyd ved print, ru overflade, små bobler, dårlig lagbinding og flere tråde. Problemet udvikler sig ofte gradvist, så en rulle, der printede fint ved åbning, kan levere et dårligere resultat efter længere tid på en åben holder.
Opbevar derfor ruller i en lukket pose eller beholder med tørremiddel. Til produktion med mange åbne ruller kan et filamentskab eller en tørreboks give mere ensartet drift. Hvis kvaliteten falder, kan filamentet ofte reddes ved tørring ved en temperatur, der passer til materialet. Undgå for høj temperatur, da rullen kan deformere og filamentet kan klæbe sammen.
Typiske fejl ved PLA og PETG
Hvis PLA løfter sig i hjørnerne, er årsagen ofte en beskidt plade, forkert pladetemperatur eller træk omkring printeren. Brug eventuelt brim på store emner, men undgå at kompensere for dårlig første lag-kalibrering med unødigt meget materiale.
Hvis PETG sidder for hårdt fast, bør byggeplade og adskillelseslag vurderes før næste print. Pres aldrig en skarp genstand ned mod pladen for at få emnet løs. Det kan beskadige både overflade og værktøj. Ved PETG med mange tråde bør du først kontrollere, om rullen er tør, og derefter finjustere temperatur og retraction.
Farveskift, synlige sømme og variationer i glans er ikke altid fejl. De kan være et resultat af modellens geometri, printretning og hastighed. Til synlige skilteemner eller salgsklare produkter bør du derfor printe en mindre prøve, før produktionen sættes i gang. Det er billigere at justere en slicerprofil på et testemne end at kassere en serie færdige dele.
Når du vælger PLA PETG filament, skal materialet passe til den konkrete opgave frem for blot at være det billigste pr. kilo. Start med en rulle, der matcher printerens diameter og temperatur, test den på et realistisk emne, og gem derefter den fungerende profil til næste produktion.
Gå tilbage