















Et print, der slipper byggepladen, har ujævne vægge eller forkerte mål, skyldes ofte opsætningen før selve printet. Når du kalibrerer din 3D printer systematisk, reducerer du materialespild, nedetid og fejlslagne emner. Det gælder både den kompakte FDM-printer i makerspacet og maskinen, der dagligt producerer holdere, prototyper, skiltekomponenter eller montageemner på værkstedet.
Kalibrering er ikke én enkelt indstilling. Det er en fast rækkefølge af kontroller, hvor mekanik, byggeplade, ekstrudering, temperatur og materialevalg skal passe sammen. Ændrer du flere parametre på én gang, bliver det svært at finde årsagen, når resultatet ikke er som forventet.
Kalibrer din 3D printer i den rigtige rækkefølge
Start altid med printerens mekaniske grundlag. En god profil i sliceren kan ikke kompensere for løse remme, slør i hjul eller en skæv portal. Sluk printeren, og kontroller at alle akser bevæger sig jævnt uden hak eller tydelig modstand. Remme skal være stramme nok til, at de ikke springer over tænder, men ikke så stramme, at motorer og lejer belastes unødigt.
Kontroller også V-hjul, lineære skinner, spindler og koblinger. På printere med dobbelte Z-spindler skal X-portalen stå lige i forhold til rammen. Et skævt gantry kan give et første lag, som ser korrekt ud i den ene side af pladen og for højt eller for lavt ud i den anden. Rengør byggepladen for støv, limrester og fingerfedt, før du går videre. Isopropylalkohol er ofte velegnet til glatte PEI-, glas- og stålplader, men følg altid anbefalingen for den konkrete pladetype.
Brug derefter den korrekte filamentdiameter og dysediameter i sliceren. De fleste FDM-printere bruger 1,75 mm filament og en 0,4 mm dyse, men afvigelser skal angives præcist. Hvis sliceren forventer en anden dyse eller materialedimension end den, der sidder på maskinen, bliver flow, lagbredde og printtid misvisende fra første lag.
Nivellér byggepladen og indstil Z-offset
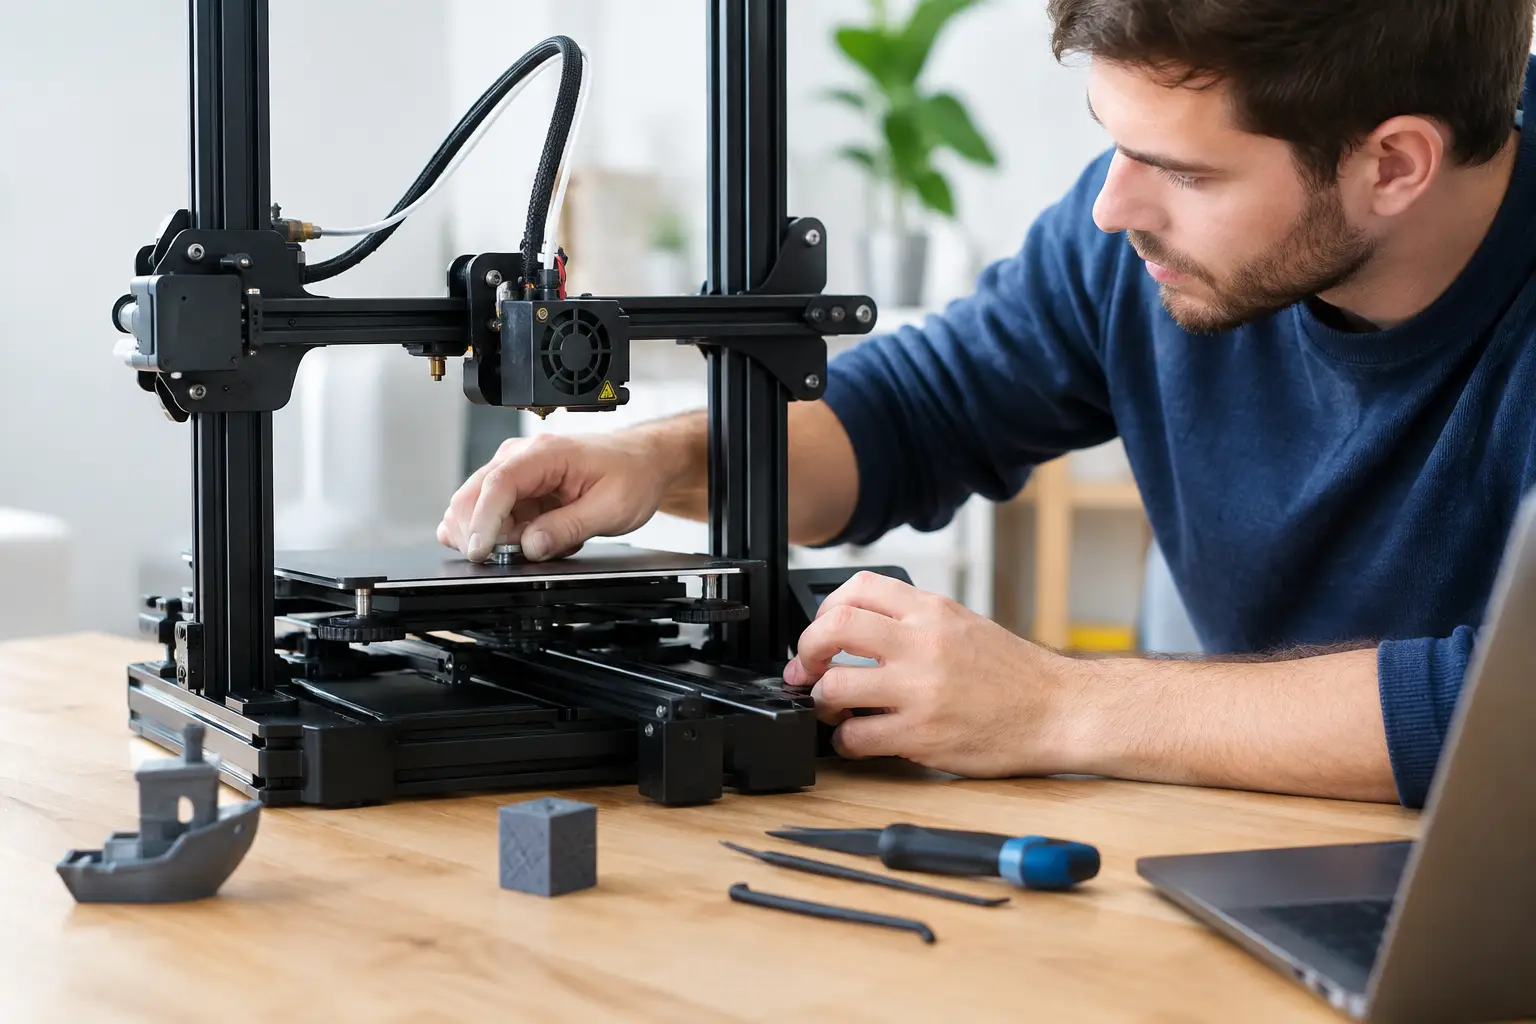
Byggepladen skal være parallel med dysens bevægelse. Har printeren manuel nivellering, justeres pladens hjørner normalt med fingerskruer, mens dysen flyttes til flere målepunkter. Et almindeligt stykke papir kan bruges som grundkontrol: Papiret skal kunne bevæges under dysen med en let, ensartet modstand. Metoden er praktisk, men den er ikke et mål i sig selv. Det afgørende er resultatet af et første-lags-testprint.
På printere med automatisk bed leveling måler en sensor variationer i pladens overflade og opretter en mesh-kompensation. Det sparer tid, men erstatter ikke en grundlæggende plan plade eller korrekt Z-offset. Kør en ny måling, når du har flyttet printeren, skiftet dyse, ændret byggeplade eller udført service på Z-aksen.
Z-offset er afstanden mellem sensorens referencepunkt og dysens faktiske højde. Er dysen for højt over pladen, bliver sporene runde, ligger med mellemrum og hæfter dårligt. Er den for lavt, bliver filamentet presset for bredt ud, overfladen får riller, og dysen kan skrabe mod pladen. Ved et korrekt første lag er sporene let sammenpressede og smelter sammen uden synlige sprækker.
Brug et testprint med ét lag og gerne flere felter fordelt over pladen. Så kan du se både Z-offset og eventuelle lokale højdeforskelle. Justér kun lidt ad gangen, typisk i små trin på 0,02 til 0,05 mm, og gem værdien først, når første lag er stabilt over hele det relevante printområde.
Kontrollér ekstrudering før du justerer flow
Hvis printeren leverer for lidt eller for meget filament, bliver alle efterfølgende tests svære at vurdere. Derfor bør ekstruderen kontrolleres, før du ændrer flow i sliceren. Markér filamentet, bed printeren fremføre en kendt længde ved passende temperatur, og mål den reelle bevægelse. Er der forskel, skal ekstruderens steps pr. mm eller rotation distance justeres i printerens firmware eller styring, afhængigt af model.
Sørg for, at filamentrullen kan rotere frit, og at spolen ikke trækker ujævnt i ekstruderen. Tjek også drivhjulet for slidt eller ophobet plast. En tilstoppet dyse, forkert monteret PTFE-rør eller for lav dysetemperatur kan ligne en forkert ekstruderkalibrering. Løs den mekaniske eller termiske årsag først.
Flowprocenten i sliceren bruges derefter til finjustering af det valgte materiale. Print eksempelvis en tyndvægget testmodel med én perimeter, mål vægtykkelsen med skydelære, og sammenlign med den forventede linjebredde. Justér forsigtigt. Et flow, der er for højt, giver ofte tunge vægge, lukkede detaljer og ophobning ved hjørner. For lavt flow kan give svage vægge og synlige mellemrum mellem linjerne.
Temperatur, køling og hastighed skal passe til filamentet
PLA, PETG, ABS, ASA, TPU og tekniske filamenter reagerer forskelligt på varme, køling og hastighed. Brug filamentproducentens anbefalede temperaturinterval som udgangspunkt, men regn ikke med, at én profil fungerer ens på alle printere. Den reelle temperatur ved dysen påvirkes blandt andet af varmelegeme, termistor, dysetype, printhastighed og omgivende træk.
En temperaturtest med flere sektioner kan vise, hvor materialet giver bedst overflade, brobygning og lagbinding. For lav temperatur kan føre til dårlig lagvedhæftning, ru overflader og under-ekstrudering. For høj temperatur øger risikoen for stringing, bløde detaljer og blanke flader. PETG har ofte brug for mere temperatur og mindre blæser end PLA, mens ABS og ASA typisk kræver stabilt, varmt printmiljø for at begrænse warping.
Køling er en afvejning. Meget blæser giver skarpe PLA-detaljer, men kan svække lagbindingen på større funktionelle emner. For materialer som ABS, ASA og mange nylonvarianter kan kraftig køling skabe spændinger og delaminering. Arbejder du med kabinettet lukket, skal elektronik og filament samtidig holdes inden for forsvarlige temperaturer.
Hastighed og acceleration bør justeres efter printerens stivhed og emnets krav. En hurtig profil kan være effektiv til grove prototyper, mens små tekster, fine gevind og præcise komponenter ofte kræver lavere hastighed på ydervægge. Ringing eller ghosting efter skarpe hjørner peger typisk på for høj acceleration, løs mekanik eller en printer, der står på et ustabilt bord.
Brug testprint med et klart formål
Et kalibreringsemne er kun nyttigt, hvis du ved, hvad du tester. Et enkeltlagsmønster vurderer byggeplade og Z-offset. En tyndvægget kubus bruges til flow. En temperaturtest vurderer materialets opførsel ved forskellige temperaturer. En dimensionskubus eller et emne med huller og tappe viser, om X-, Y- og Z-akser leverer de mål, din produktion kræver.
Mål ikke kun én ydre dimension og ændr straks steps pr. mm på X- eller Y-aksen. Små afvigelser skyldes ofte filamentets krymp, linjebredde, første-lags-kompensation eller slicerens geometrihåndtering, ikke en forkert motorindstilling. Motorsteps bør normalt kun ændres, hvis den mekaniske bevægelse målt over en længere distance er forkert. Til pasninger kan du i stedet arbejde med horizontal expansion, hole compensation eller en bevidst konstruktionsklarance i CAD-modellen.
Ved serieproduktion bør du gemme en dokumenteret profil for hver kombination af printer, dyse, materiale og byggeplade. En PLA-profil med 0,4 mm dyse er ikke nødvendigvis korrekt for PETG med 0,6 mm dyse, selv om emnet ligner. Notér dysetemperatur, pladetemperatur, flow, blæser, laghøjde og eventuelle særlige indstillinger. Det gør genbestilling af filament og gentagne produktioner mere forudsigelige.
Fejlfinding, når kalibreringen ikke holder
Hvis en printer pludselig ændrer resultat fra den ene dag til den anden, er det sjældent nok blot at ændre slicerprofilen. Se først efter fysisk slitage eller ændringer: en løs dyse, fugtigt filament, en snavset byggeplade, en delvist tilstoppet nozzle eller en rem, der har mistet spænding. Filament med fugt kan give knitrende lyd, ujævn ekstrudering, strenge og ru flader. Det er særligt relevant for PETG, nylon, TPU og andre hygroskopiske materialer.
Skifter du dyse, skal den monteres korrekt ved den temperatur, producenten angiver, så der opnås tæt kontakt mod heatbreak. En forkert monteret dyse kan give lækage af smeltet plast omkring varmeblokken og skabe ustabil ekstrudering. Efter dyseskift skal Z-offset og ofte også flow kontrolleres igen.
Kalibrering behøver ikke tage en hel arbejdsdag. Når basis er på plads, er en hurtig rutine før vigtige produktioner som regel nok: rengør pladen, bekræft første lag, kontroller filamentets tilstand og brug den gemte materialeprofil. Det er den praktiske vej til færre fejlprint og emner, der passer, når de skal monteres eller leveres.
Gå tilbage