















En Resin printer vælges sjældent kun på pris. For værkstedet, makerspacet eller den professionelle bruger er det detaljegrad, stabil drift, efterbehandling og adgang til de rigtige forbrugsvarer, der afgør, om maskinen bliver brugt i hverdagen. Teknologien er særligt relevant, når en standard filamentprinter ikke leverer den ønskede overflade, små detalje eller præcision.
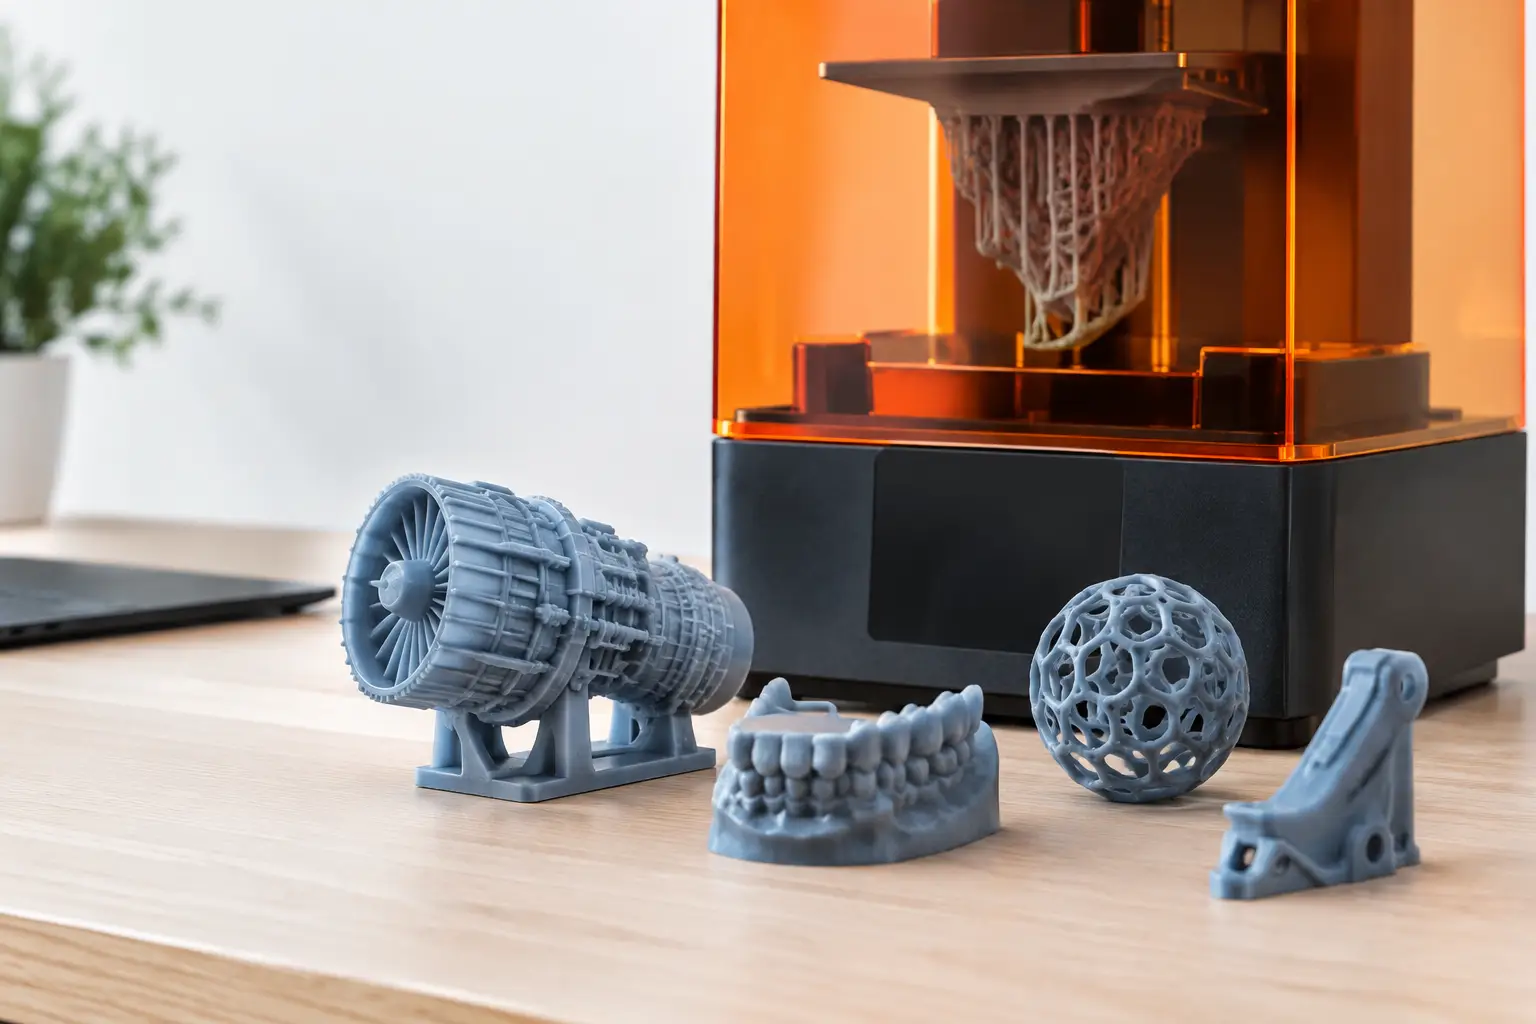
Resinprint giver mulighed for at fremstille emner med skarpe kanter, fine teksturer og små geometrier direkte fra en 3D-fil. Det gør metoden velegnet til blandt andet miniaturemodeller, figurer, smykker, tandtekniske modeller, prototyper, støbeemner, produktprøver og komponenter med høje krav til finish. Til gengæld kræver processen mere håndtering end et traditionelt FDM-print med filament.
Sådan arbejder en Resin printer
De fleste kompakte resinprintere arbejder med MSLA-teknologi. Her hærdes flydende resin lag for lag med UV-lys, som passerer gennem en LCD-skærm. Et print bygges typisk på en byggeplade, der løftes gradvist op af resinbeholderen, mens hvert lag eksponeres nedenfra.
Resultatet er høj detaljegrad, fordi lagene kan være meget tynde, og fordi en LCD-maskeret lyskilde kan definere små områder præcist. Den faktiske kvalitet afhænger dog ikke kun af den angivne 4K-, 8K- eller 12K-opløsning. Byggevolumen, pixelstørrelse, lyskildens ensartethed, korrekt eksponering og resinens egenskaber har mindst lige så stor betydning.
En høj skærmopløsning er især relevant, når du producerer små emner med synlige detaljer. Ved større tekniske dele kan byggevolumen, mekanisk stabilitet og en resin med de rette styrkeegenskaber være vigtigere end det højeste tal på specifikationslisten.
Vælg Resin printer efter opgaven
Start med emnerne, ikke med maskinen. Skal printeren bruges til små, meget detaljerede modeller, er en kompakt maskine ofte en effektiv løsning. Her får du høj detaljegrad på et begrænset areal og et lavere resinforbrug pr. opstart. Skal du derimod printe mange emner ad gangen, større prototyper eller produktionsserier, bør du prioritere større byggeplade og højere Z-højde.
Byggevolumen angives typisk som bredde, dybde og højde. Det er let at fokusere på højden, men byggepladens areal påvirker i høj grad kapaciteten. En bred byggeplade gør det muligt at placere flere små modeller i samme printjob. For mange resinprintere afhænger printhastigheden primært af emnets højde, ikke af hvor fuld byggepladen er. Det kan gøre batchproduktion af små emner attraktivt.
Vurder også, hvor maskinen skal stå. Resin kræver et arbejdsområde med ventilation, plads til vask og hærdning samt en praktisk løsning til opbevaring af resin, værktøj og affald. En lukket printerkasse er en fordel, men den erstatter ikke behovet for fornuftig udluftning og korrekt håndtering.
Skærm, mekanik og betjening
LCD-skærmen er en sliddel i en MSLA-printer. Monokrome LCD-skærme har normalt kortere eksponeringstid og længere levetid end ældre farveskærme. Det kan give hurtigere print og færre driftsstop over tid. Til hyppig produktion er adgang til reserveskærm, FEP-film eller tilsvarende bundfilm, resinbeholder og byggeplade relevante faktorer ved købet.
En stiv Z-akse og præcis linearføring hjælper især ved høje eller tunge emner. Hvis printeren vibrerer, eller byggepladen ikke er korrekt nivelleret, kan det ses som forskudte lag, løse supports eller print, der slipper byggepladen. Brugervenlig betjening via touchskærm og overskuelig slicer-software sparer tid, men bør ikke være det eneste kriterium.
Resin er et materiale, ikke bare en farve
Standard resin er et godt udgangspunkt til figurer, visuelle prototyper og detaljerede modeller. Materialet giver ofte en pæn, glat overflade, men kan være relativt sprødt. Hvis emnet skal tåle belastning, slag eller gentagen brug, er det bedre at vælge en teknisk resin med egenskaber, der passer til funktionen.
Tough resin og ABS-lignende resin bruges ofte til funktionelle prototyper og kabinetdele, hvor almindelig standard resin kan knække. Fleksibel resin kan bruges til bløde emner, pakningslignende komponenter eller dele med behov for eftergivelighed. High-temp resin kan være relevant til forme eller dele, der skal tåle højere temperaturer. Castable resin er udviklet til udbrænding ved støbning, eksempelvis i smykkeproduktion.
Det er fristende at vælge én billig resin til alle opgaver. I praksis giver det ofte flere fejlprint og efterarbejde. Et emne til præsentation, en klikmekanisme og en støbeform stiller forskellige krav. Vælg derfor resin efter slutproduktets funktion, og test altid med en mindre prøveproduktion, før en serie sættes i gang.
Farve, opacitet og pigmentering kan også ændre den nødvendige eksponeringstid. Producentens standardprofil er et godt udgangspunkt, men den bedste indstilling findes ofte gennem kalibrering med den konkrete printer, resin og temperatur i lokalet.
Slicing, orientering og supports afgør resultatet
En god 3D-model er ikke automatisk et godt resinprint. I slicer-softwaren skal modellen orienteres, hules ved behov og forsynes med supports. Orienteringen påvirker både overfladekvalitet, printtid og risikoen for fejl.
Store, flade flader bør sjældent ligge helt parallelt med byggepladen. Det kan øge sugekraften, når laget trækkes fri af bundfilmen, og dermed belaste både model og maskine. En let hældning fordeler belastningen og kan give et mere stabilt print. Til gengæld placeres supports ofte på de nedadvendte flader, hvor de efterlader små mærker efter fjernelse.
Hule emner reducerer resinforbruget og mindsker vægten, men de skal have korrekt placerede drænhuller. Uden dræning kan uhærdet resin blive fanget inde i modellen. Det kan skabe tryk, revner eller lækage senere. Placér drænhuller, så resin faktisk kan løbe ud under både print og rengøring, og sørg for, at indersiden efterfølgende hærdes tilstrækkeligt.
Supports skal være stærke nok til at holde emnet, men ikke så kraftige, at de ødelægger overfladen. Tunge dele kræver som regel flere eller kraftigere kontaktpunkter, mens fine dekorative elementer har brug for lette supports. Her er erfaring med den enkelte modeltype mere værd end en generisk automatisk opsætning.
Vask og efterhærdning er en del af produktionen
Et print er ikke færdigt, når byggepladen løftes. Først skal overskydende resin fjernes, normalt med isopropylalkohol, specialrensevæske eller et rengøringssystem beregnet til resinprint. Derefter fjernes supports, og emnet efterhærdes med UV-lys i den tid, der passer til resinens type og emnets størrelse.
En vaske- og hærdestation giver en mere ensartet arbejdsgang, særligt hvis printeren bruges ofte. Den reducerer manuel håndtering og gør det lettere at holde et fast flow fra byggeplade til færdigt emne. Ved mindre forbrug kan separate beholdere og en UV-hærder fungere, men processen skal stadig være kontrolleret.
Overhærdning kan gøre visse resiner mere sprøde, mens for kort hærdning efterlader materialet mindre stabilt. Følg resinproducentens anbefalinger, og justér efter emnets godstykkelse og ønskede egenskaber. Tynde detaljer behøver ikke nødvendigvis samme hærdetid som massive tekniske dele.
Sikker håndtering og rengøring
Uhærdet resin skal behandles som et kemisk produkt. Brug nitrilhandsker, undgå hudkontakt, og arbejd med god ventilation. Beskyttelsesbriller er en fornuftig del af udstyret, især ved påfyldning, rengøring af resinbeholder og håndtering af IPA eller andre rensemidler.
Spild skal tørres op med egnede klude, som efterfølgende hærdes under UV-lys før bortskaffelse efter lokale regler. Flydende resin og brugt rensevæske må ikke hældes i afløbet. Det samme gælder resinrester fra beholder, filter og byggeplade.
Rengør byggepladen efter hvert print, og kontroller resinbeholderens bundfilm for ridser, uklarheder eller hærdede rester. Selv en lille, fast rest i beholderen kan beskadige filmen eller LCD-skærmen ved næste print. Filtrer resin, hvis det hældes tilbage i flasken, så hærdede partikler ikke følger med.
Hvornår er resin bedre end filament?
Resinprint er det oplagte valg, når detaljegrad og overfladefinish er prioritet. Små tekster, ansigter, fine relieffer, miniaturekomponenter og organiske former bliver typisk pænere end på en almindelig filamentprinter. Det gælder også, når der er brug for mange små emner med ensartet udtryk på samme byggeplade.
Filamentprint kan være bedre til store, billige og slagfaste emner, hvor synlige lag ikke er afgørende. Det er ofte enklere at håndtere og passer godt til beslag, jigs, opbevaring, prototypedele og større konstruktioner. Mange værksteder får mest ud af at have begge teknologier: filament til volumen og funktion, resin til præcision og finish.
En Resin printer fungerer bedst som en komplet produktionsløsning med passende resin, vask, UV-hærdning, handsker, filtre, reservedele og plads til sikker efterbehandling. Når de dele er på plads fra starten, bliver vejen fra digital model til brugbart, detaljeret emne både hurtigere og mere driftssikker.
Gå tilbage